Dung sai ép nhựa là phạm vi sai lệch được phép giữa kích thước thực tế và kích thước danh nghĩa của một chi tiết nhựa. Kích thước sau ép chịu ảnh hưởng của co rút, hình học, hướng dòng chảy, nhiệt, ẩm và thời điểm đo. Vì thế, cách lập dung sai cho nhựa không nên sao chép nguyên xi thói quen ghi bản vẽ chi tiết kim loại.
1. Dung sai ép nhựa là gì? Ví dụ cách đọc
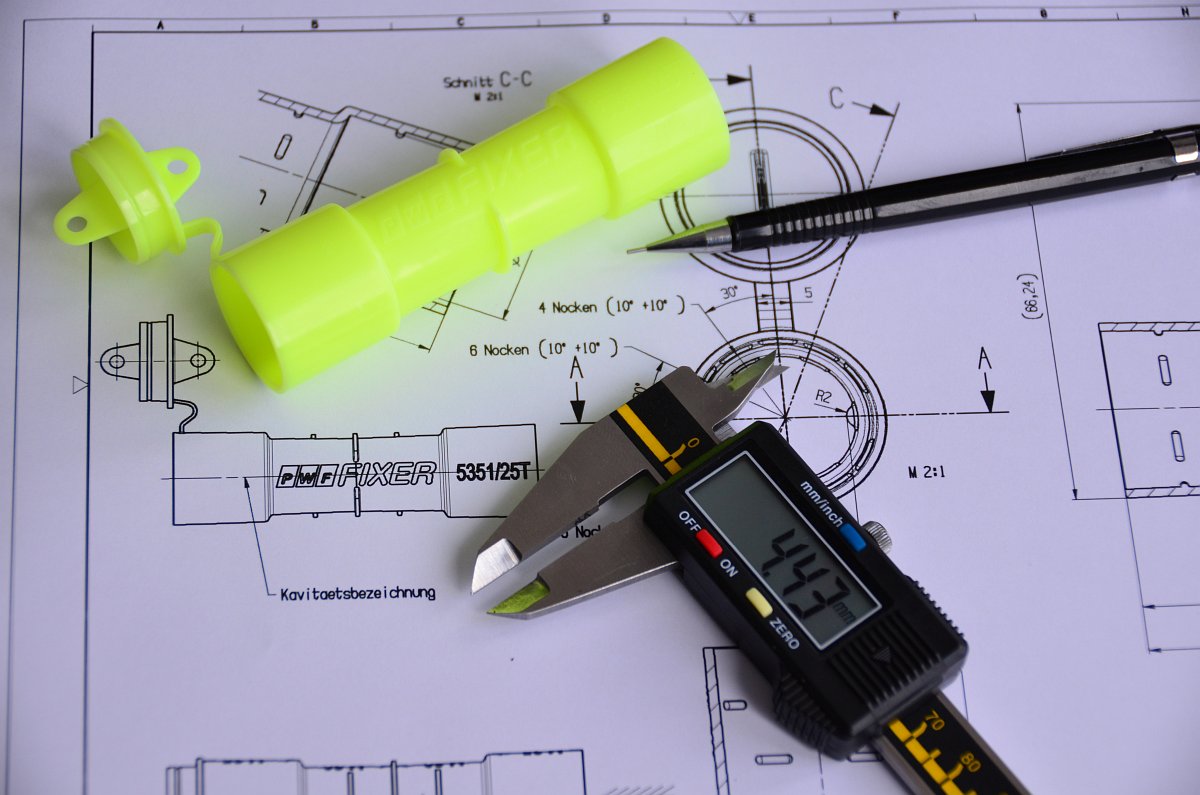
Giả sử bản vẽ ghi 50,00 ± 0,20 mm: giới hạn kích thước cho phép là từ 49,80 đến 50,20 mm. Đây chỉ là ví dụ đọc kích thước, không phải mức dung sai tiêu chuẩn cho tất cả chi tiết nhựa. Một mặt ghép nắp có thể cần chặt hơn vùng ngoại quan không ảnh hưởng chức năng.
Nên phân biệt dung sai của sản phẩm ép với sai số gia công của lõi và lòng khuôn. Khuôn chính xác chưa chắc tạo chi tiết nhựa có kích thước bất biến do co rút và biến dạng sau ép.
2. ISO 20457:2026 nói gì về dung sai chi tiết nhựa?
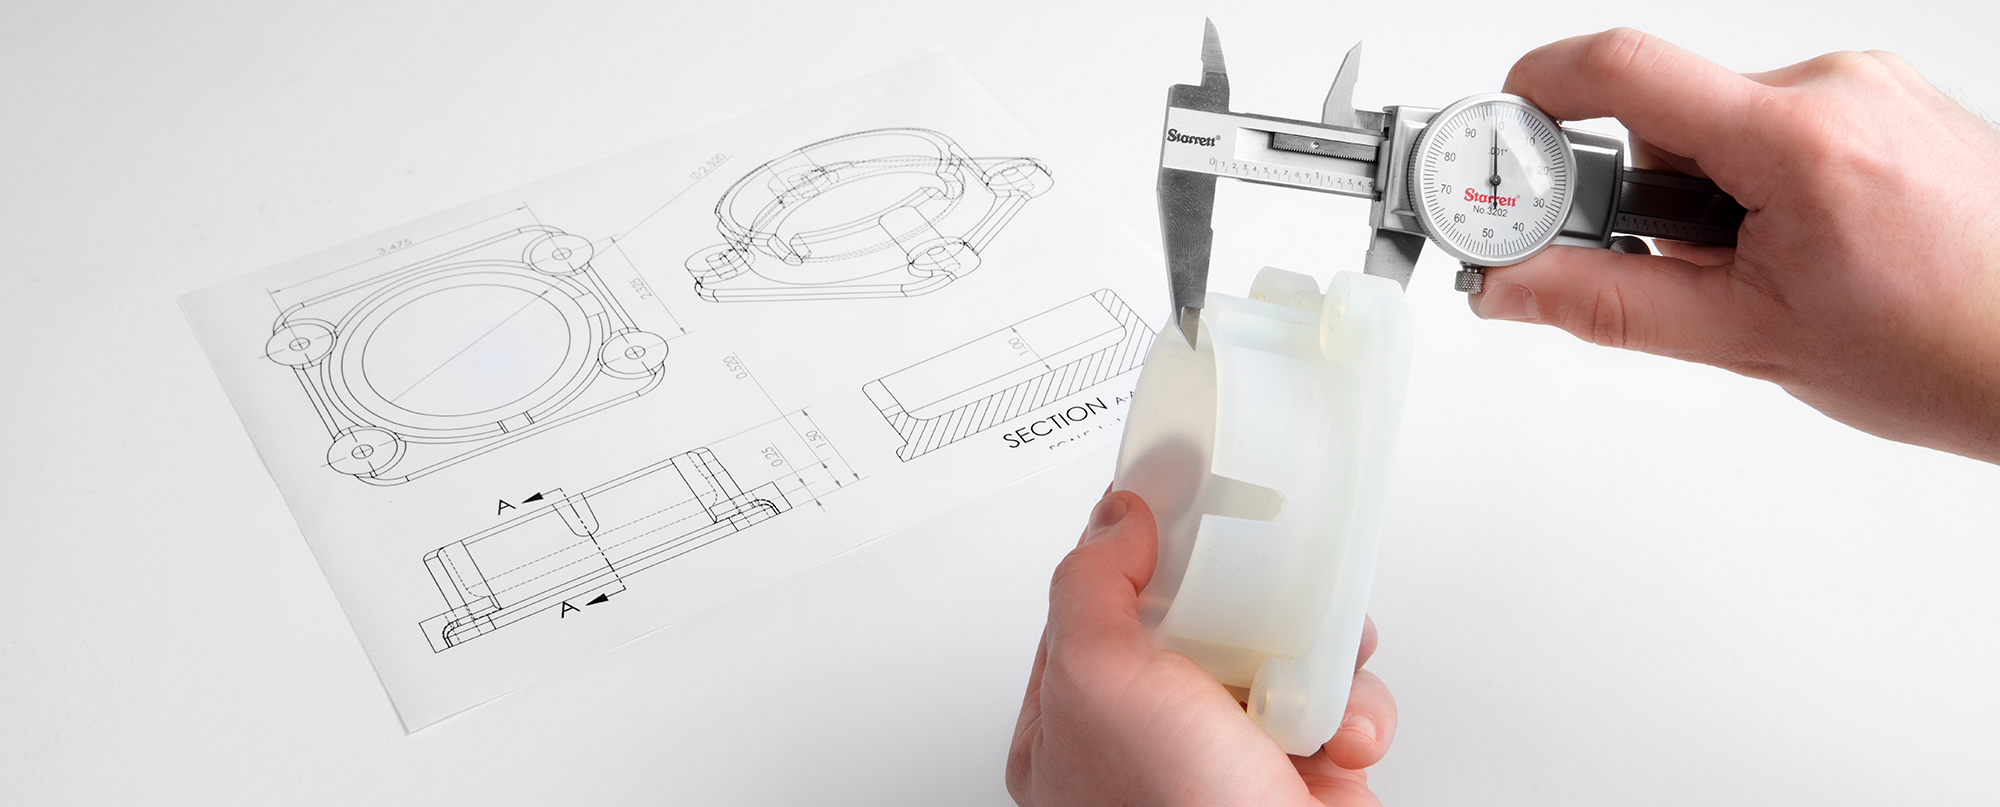
ISO 20457:2026, phiên bản thứ hai phát hành tháng 8/2026, có tên Plastics moulded parts — Tolerances and acceptance conditions. Tiêu chuẩn đưa ra khung dung sai kích thước, hình học và điều kiện chấp nhận dành cho chi tiết nhựa đúc, bao gồm ép phun. Phiên bản 2026 thay thế phiên bản 2018.
Tiêu chuẩn nhấn mạnh tính khả thi của dung sai theo quy trình, đặc điểm vật liệu và yêu cầu chức năng. Khi áp dụng phải xem phiên bản, phạm vi tiêu chuẩn và thỏa thuận trên bản vẽ/hợp đồng; không thể lấy một con số chung và khẳng định là mức dung sai ISO cho mọi chiều dài.
3. Các yếu tố quyết định độ chính xác ép phun nhựa
| Yếu tố | Tác động điển hình | Hướng kiểm soát |
|---|---|---|
| Polymer / grade | Co rút, hút ẩm, giãn nở | Chốt mã nhựa, điều kiện ổn định |
| Chiều dày thành | Co không đều, vết lõm | DFM, phân bố thành hợp lý |
| Hướng dòng chảy | Co theo hướng, sợi gia cường | Phân tích cổng, thử nhiều vị trí |
| Làm mát và giữ áp | Biến dạng và sai kích thước | Ổn định chu kỳ, ghi thông số |
| Hình học / ngàm | Cong vênh, độ phẳng, lệch tâm | Thử lắp, đồ gá và datum phù hợp |
| Điều kiện đo | Kết quả đổi theo ẩm/nhiệt/thời gian | Quy định điều kiện, thời điểm đo |
Vật liệu nhựa hút ẩm có thể thay đổi kích thước sau khi cân bằng ẩm. Vì vậy điều kiện bảo quản và thời điểm đo cần nêu rõ cho các hạng mục nhạy cảm.
4. Cách ghi dung sai trên bản vẽ ép nhựa
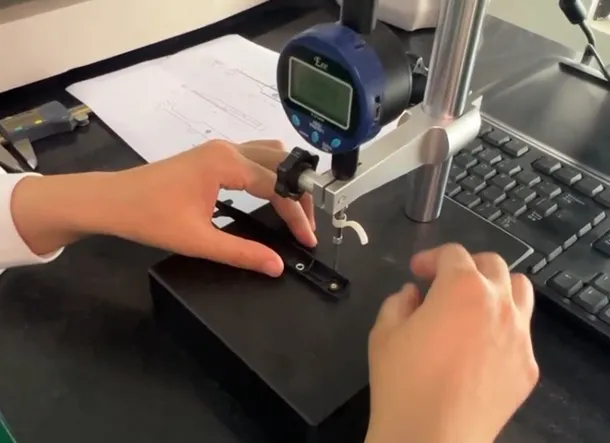
- Xác định kích thước chức năng ảnh hưởng lắp ghép, kín, định vị hoặc an toàn.
- Chọn chuẩn đo (datum) và chỉ rõ kích thước tuyến tính / hình học cần kiểm.
- Phân biệt kích thước quan trọng với kích thước chung ít ảnh hưởng chức năng.
- Thống nhất mác nhựa, trạng thái vật liệu, điều kiện đo và phiên bản tiêu chuẩn.
- Thảo luận khả năng chế tạo với xưởng trước khi khóa dung sai chặt.
- Định nghĩa phương pháp lấy mẫu, đồ gá và quy tắc xử lý sai lệch.
Ví dụ, một lỗ bắt vít có thể cần kiểm vị trí tương đối với các chốt định vị thay vì chỉ kiểm đường kính lỗ. Điều này giúp điều kiện nghiệm thu gắn với chức năng thực tế.
5. Độ phẳng, độ cong vênh và kích thước lắp ghép
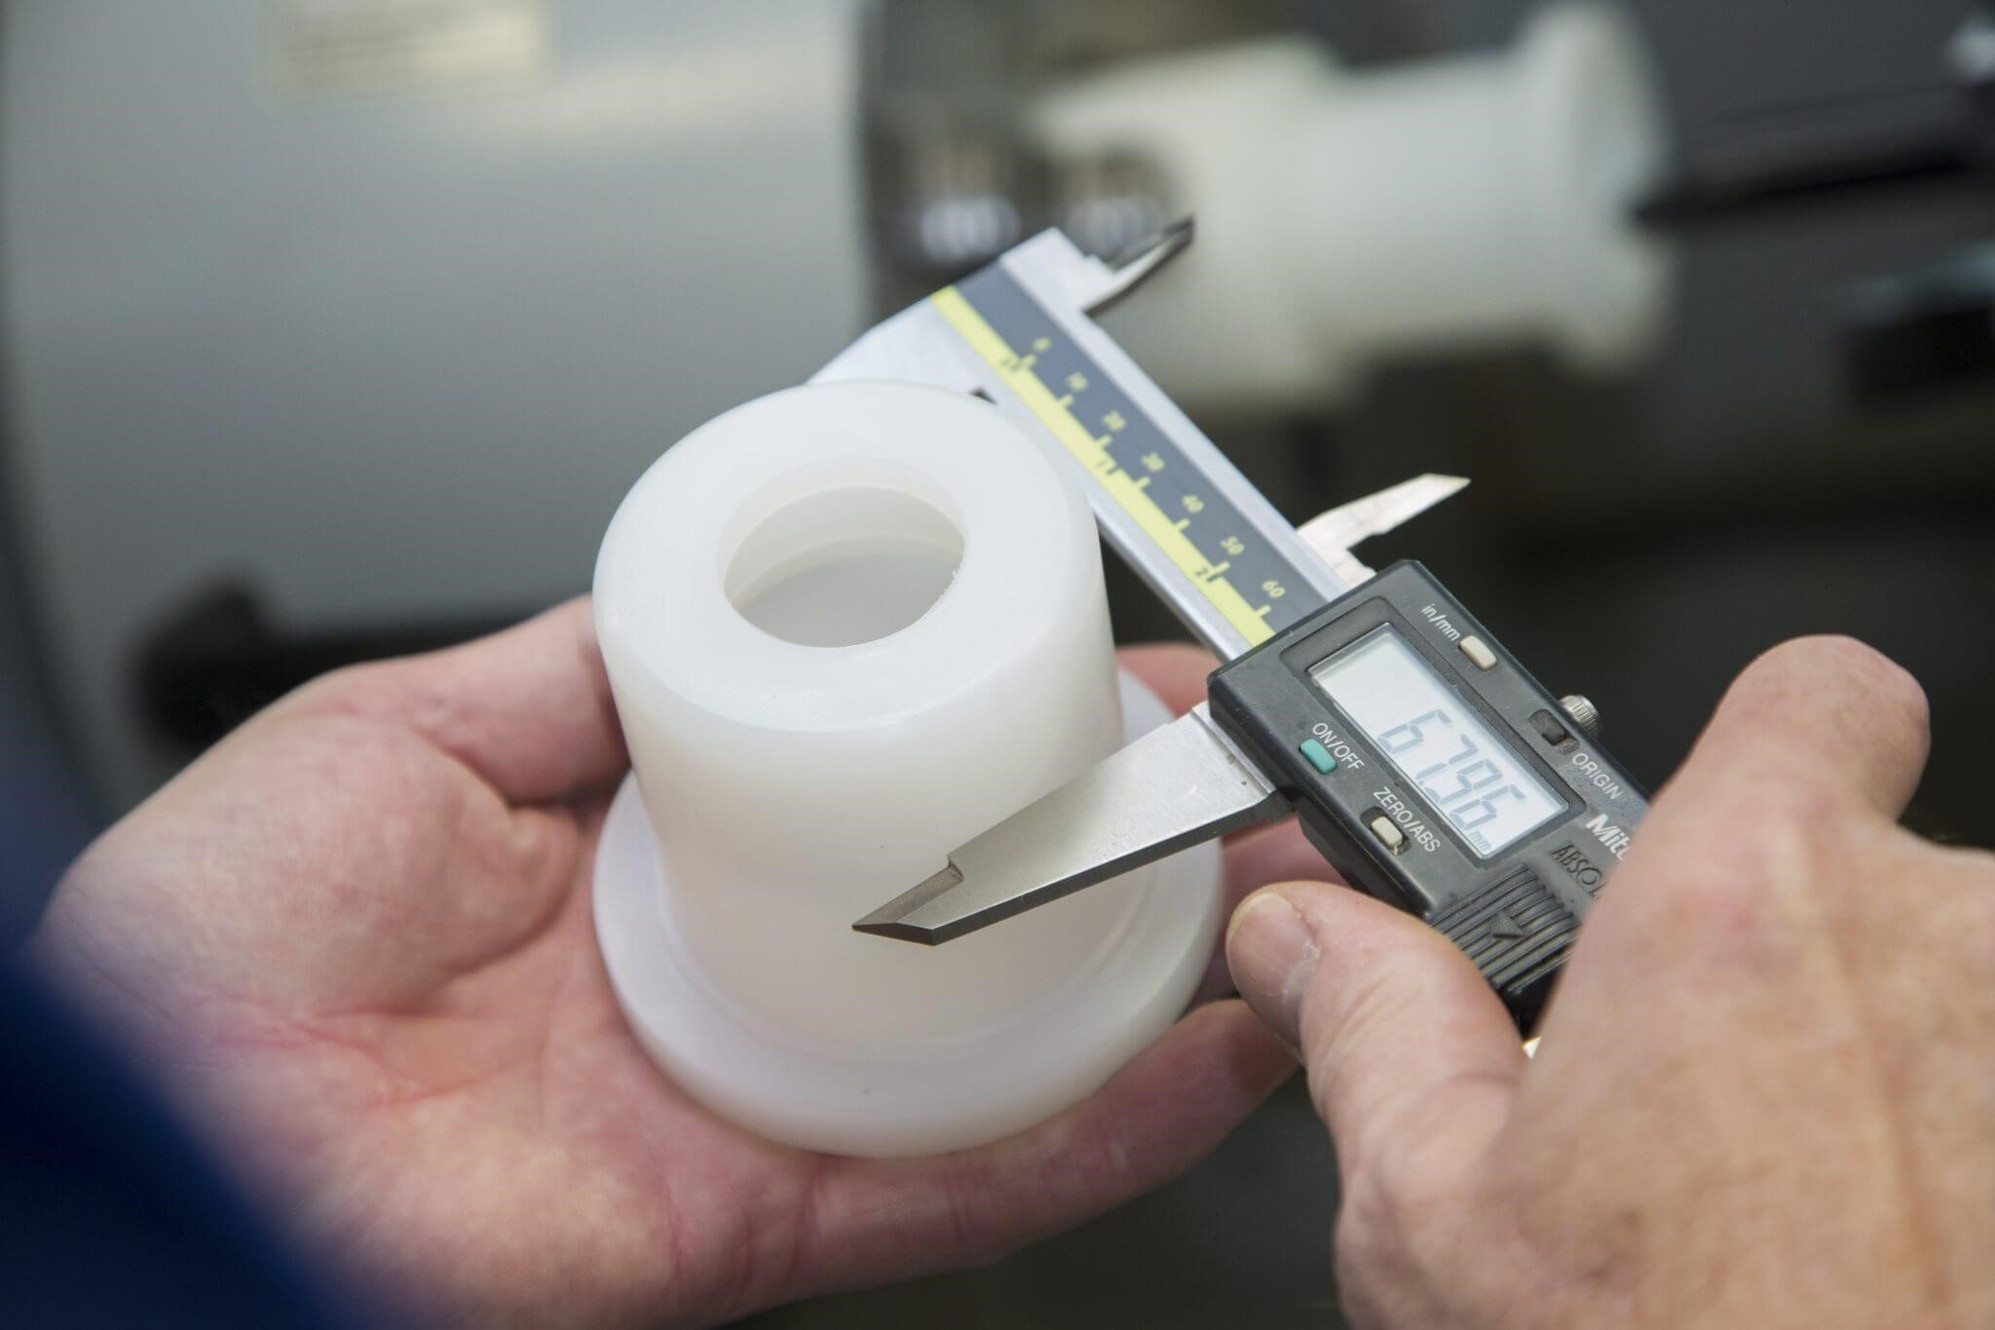
Chi tiết nhựa dạng bản rộng hoặc thành mỏng có thể cong sau khi ra khuôn. Nếu chỉ ghi chiều dài và chiều rộng, hai sản phẩm đều đạt số đo tuyến tính vẫn có thể lắp khác nhau do độ phẳng hoặc độ song song khác nhau.
Đối với các mặt ghép, nên xem xét dung sai hình học, vùng tiếp xúc và mẫu lắp. Cũng cần phân biệt kích thước đo ở trạng thái tự do và khi cố định trong đồ gá, vì kết quả có thể khác đáng kể với chi tiết mềm dẻo.
6. Đo kiểm dung sai sản phẩm ép nhựa như thế nào?
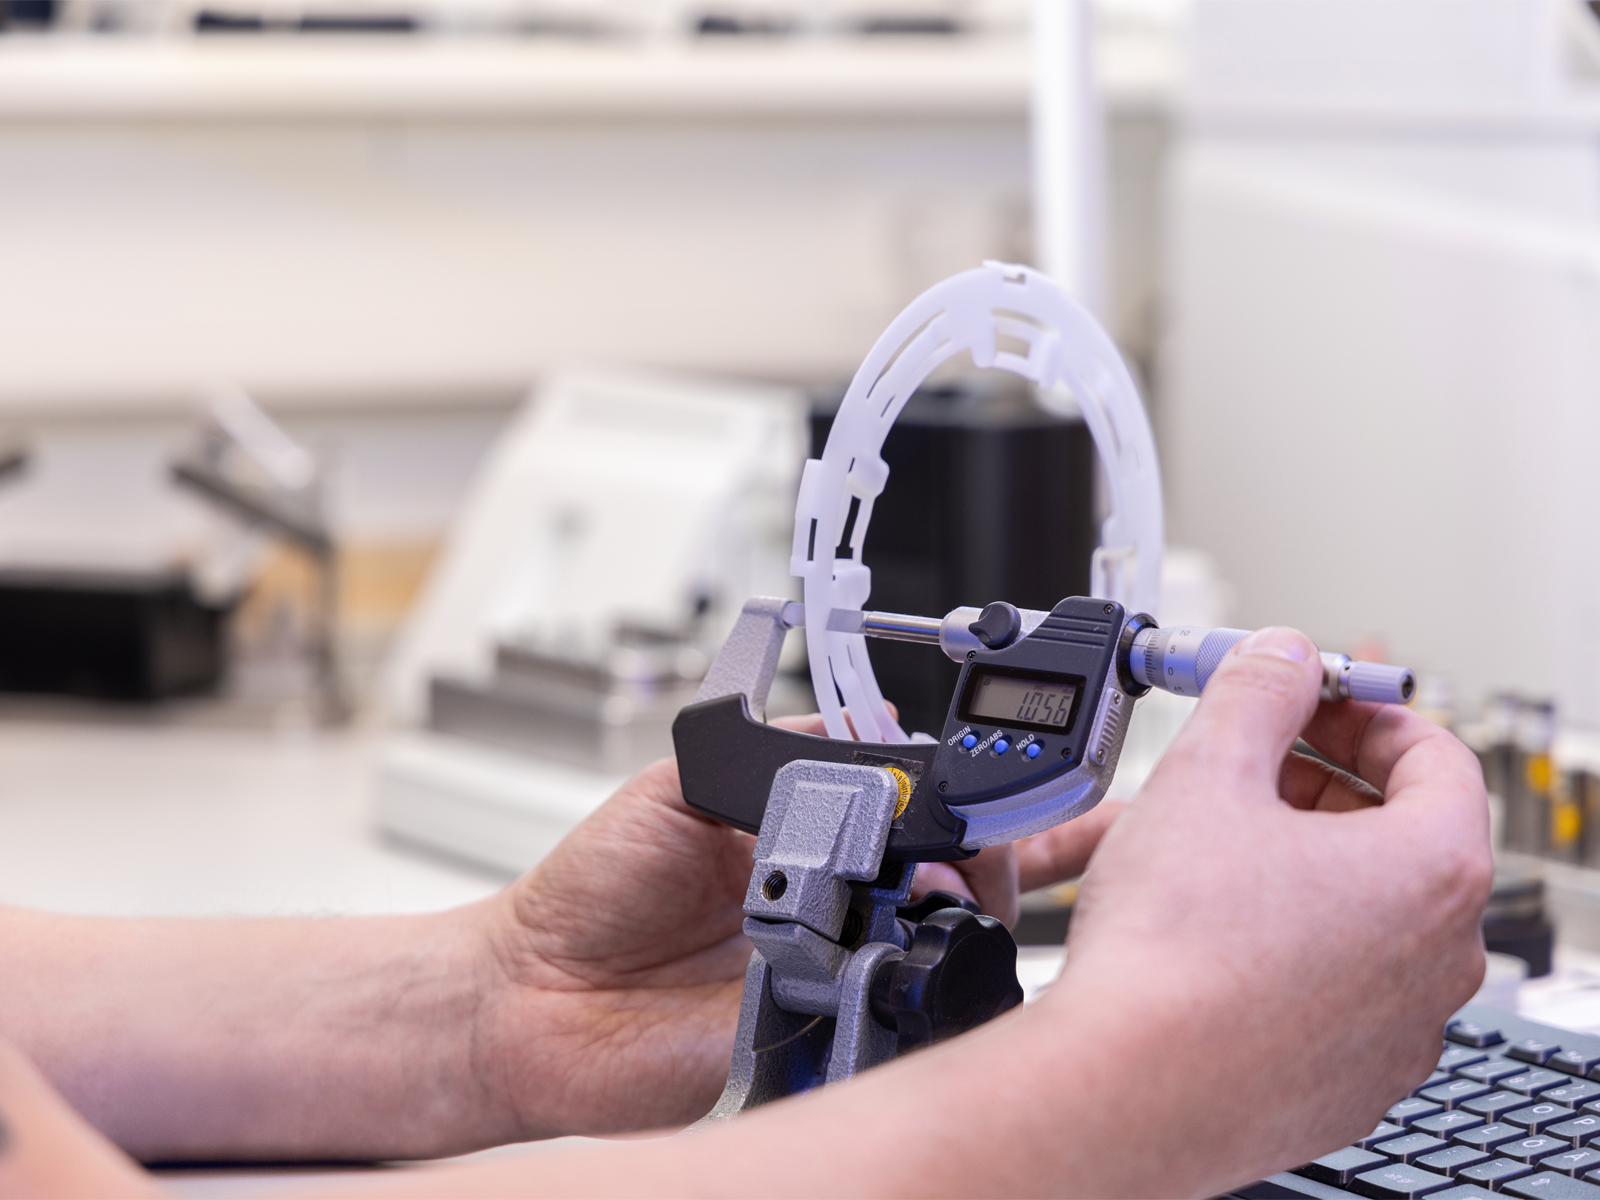
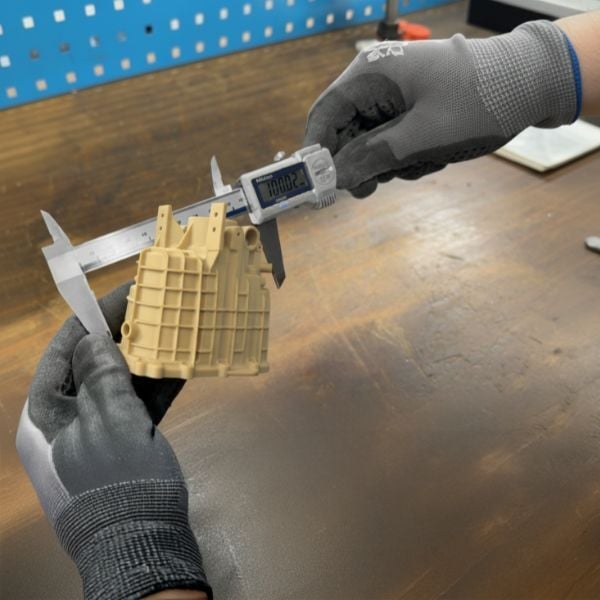
- Thước cặp / panme: chỉ dùng cho đặc tính và dải độ chính xác phù hợp, tránh bóp biến dạng chi tiết mềm.
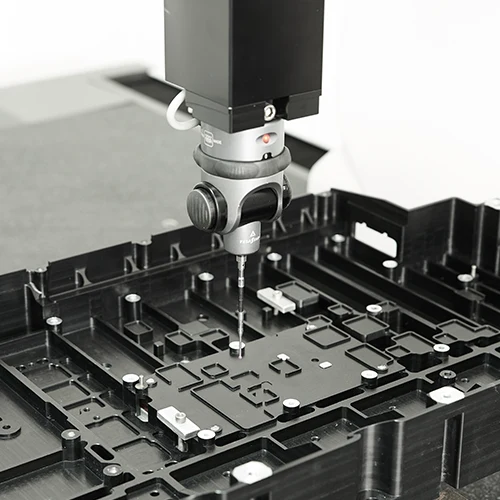
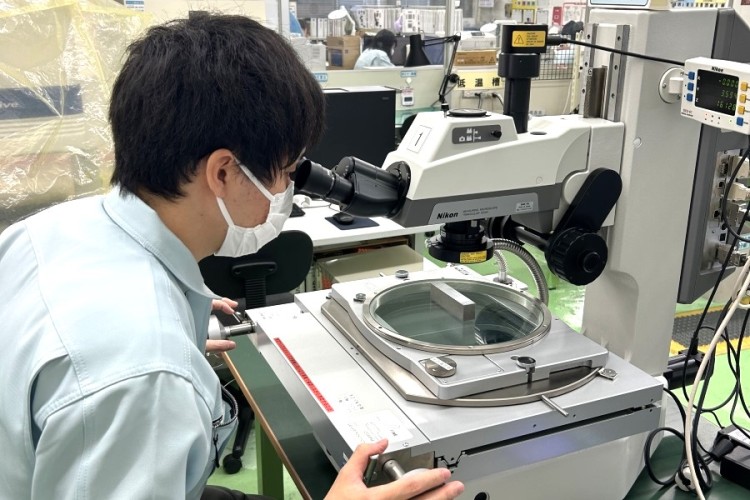
- Máy đo tọa độ / thiết bị quang học: hữu ích cho vị trí, hình học nhỏ hoặc cấu trúc phức tạp.
- Dưỡng kiểm GO/NO-GO: phù hợp một số đặc tính lắp ghép nếu thiết kế và hiệu chuẩn đúng.
- Đồ gá chức năng: xác nhận khả năng lắp cụm thay vì kiểm một số đo độc lập.
- Quản lý điều kiện đo: ghi nhiệt, điều kiện ẩm khi cần và thời gian ổn định sau ép.
Trước khi dùng dữ liệu đo để đánh giá ổn định quy trình, cần xem xét độ lặp lại và độ tái lập của hệ thống đo khi mức dung sai đủ chặt.
7. Làm gì khi sản phẩm nhựa vượt dung sai?
Trước tiên xác minh phương pháp đo và thời điểm đo; tiếp đó tách lỗi xuất hiện ở một lòng khuôn hay toàn bộ lòng, một ca hay nhiều ca. Kiểm tra resin grade, độ ẩm, thay đổi công thức màu, lịch bảo trì khuôn và thông số giữ áp/làm mát. Nếu sai lệch do thiết kế khuôn, chỉ chỉnh máy có thể không giải quyết tận gốc.
Khi đề xuất sửa khuôn, phải đánh giá ảnh hưởng lên các kích thước liên quan và thử lại mẫu. Xem thêm các lỗi ép phun nhựa nếu sản phẩm đồng thời có cong vênh, lõm hoặc ba via.
Câu hỏi thường gặp về dung sai ép nhựa
Dung sai ép nhựa thông thường là bao nhiêu?
Không có một giá trị đúng cho mọi chi tiết. Mức chấp nhận tùy kích thước, vật liệu, hình học, chức năng và điều kiện gia công; cần xác định trên bản vẽ hoặc theo tiêu chuẩn đã thỏa thuận.
ISO 20457:2018 còn là bản hiện hành không?
ISO 20457:2026 đã thay thế phiên bản 2018. Nếu hợp đồng cũ chỉ định bản 2018, cần thống nhất lại phạm vi áp dụng.
Dung sai khuôn và dung sai sản phẩm có giống nhau không?
Không. Độ chính xác khuôn là một yếu tố, nhưng nhựa còn co rút và biến dạng sau ép.
Có thể ép nhựa đạt ±0,01 mm không?
Không nên hứa chung. Tính khả thi chỉ được xác nhận theo đặc tính cụ thể, vật liệu, hình học, điều kiện đo và năng lực quy trình.
Khi nào nên dùng dưỡng kiểm lắp ráp?
Khi chức năng lắp phù hợp được kiểm tra hiệu quả qua đồ gá, sau khi đã thiết kế chuẩn và quy tắc chấp nhận.
Kết luận
Dung sai ép nhựa cần được đánh giá theo công năng, yêu cầu kỹ thuật, sản lượng và điều kiện thực tế của từng dự án. Chỉ định rõ kích thước chức năng và điều kiện đo, sau đó xác nhận tính khả thi dung sai cùng nhà chế tạo khuôn. Đừng chỉ dựa vào mức giá hoặc một thông số riêng lẻ để đưa ra quyết định.
Liên hệ tư vấn gia công nhựa
Trao đổi bản vẽ, yêu cầu kỹ thuật và sản lượng với Nhựa Gia Hưng để được tư vấn phương án phù hợp.


