Kiểm soát chất lượng linh kiện nhựa là chuỗi hoạt động từ nguyên liệu đầu vào, mẫu đầu ca, kiểm trong quá trình đến nghiệm thu trước giao hàng. Chỉ kiểm ngoại quan ở công đoạn cuối thường không đủ: một chi tiết nhìn đẹp vẫn có thể sai lỗ lắp, mất lực giữ ngàm hoặc được sản xuất từ sai mác nhựa.
1. Kiểm soát chất lượng linh kiện nhựa là gì?
Chất lượng linh kiện ép phun được đánh giá dựa trên việc đáp ứng bản vẽ, vật liệu, ngoại quan, chức năng và các yêu cầu hợp đồng. QC là hoạt động kiểm tra và phát hiện sai lệch; QA tập trung vào hệ thống quy trình để ngăn sai lệch và cải tiến cách làm.
Kế hoạch kiểm soát hiệu quả không mặc định kiểm 100% tất cả đặc tính. Cần phân loại rủi ro, mức nghiêm trọng và khả năng đo để quyết định kiểm toàn bộ, kiểm theo tần suất hoặc lấy mẫu có cơ sở.
2. IQC, IPQC và OQC khác nhau thế nào?
| Công đoạn | Điểm kiểm soát chính | Hồ sơ đầu ra |
|---|---|---|
| IQC – đầu vào | Mã resin, lô, màu, tình trạng bao; insert/phụ kiện | Phiếu nhận và trạng thái chấp nhận |
| FAI / mẫu đầu ca | Các kích thước CTQ, ngoại quan, thử lắp | Biên bản duyệt mẫu khởi động |
| IPQC – trong quá trình | Thông số, ngoại quan, kích thước theo tần suất | Phiếu kiểm ca, xu hướng, hành động |
| OQC – xuất hàng | Số lượng, nhãn, quy cách, phép thử cuối | Phiếu xuất / báo cáo kiểm lô |
| QA / cải tiến | Lỗi lặp, quản lý thay đổi, nguyên nhân gốc | CAPA, cập nhật tài liệu chuẩn |
Tên gọi IQC, IPQC, OQC có thể khác giữa doanh nghiệp; điều quan trọng là mục tiêu và trách nhiệm tại từng điểm kiểm.
3. Cách xây dựng tiêu chuẩn ngoại quan và kích thước
Tiêu chuẩn ngoại quan
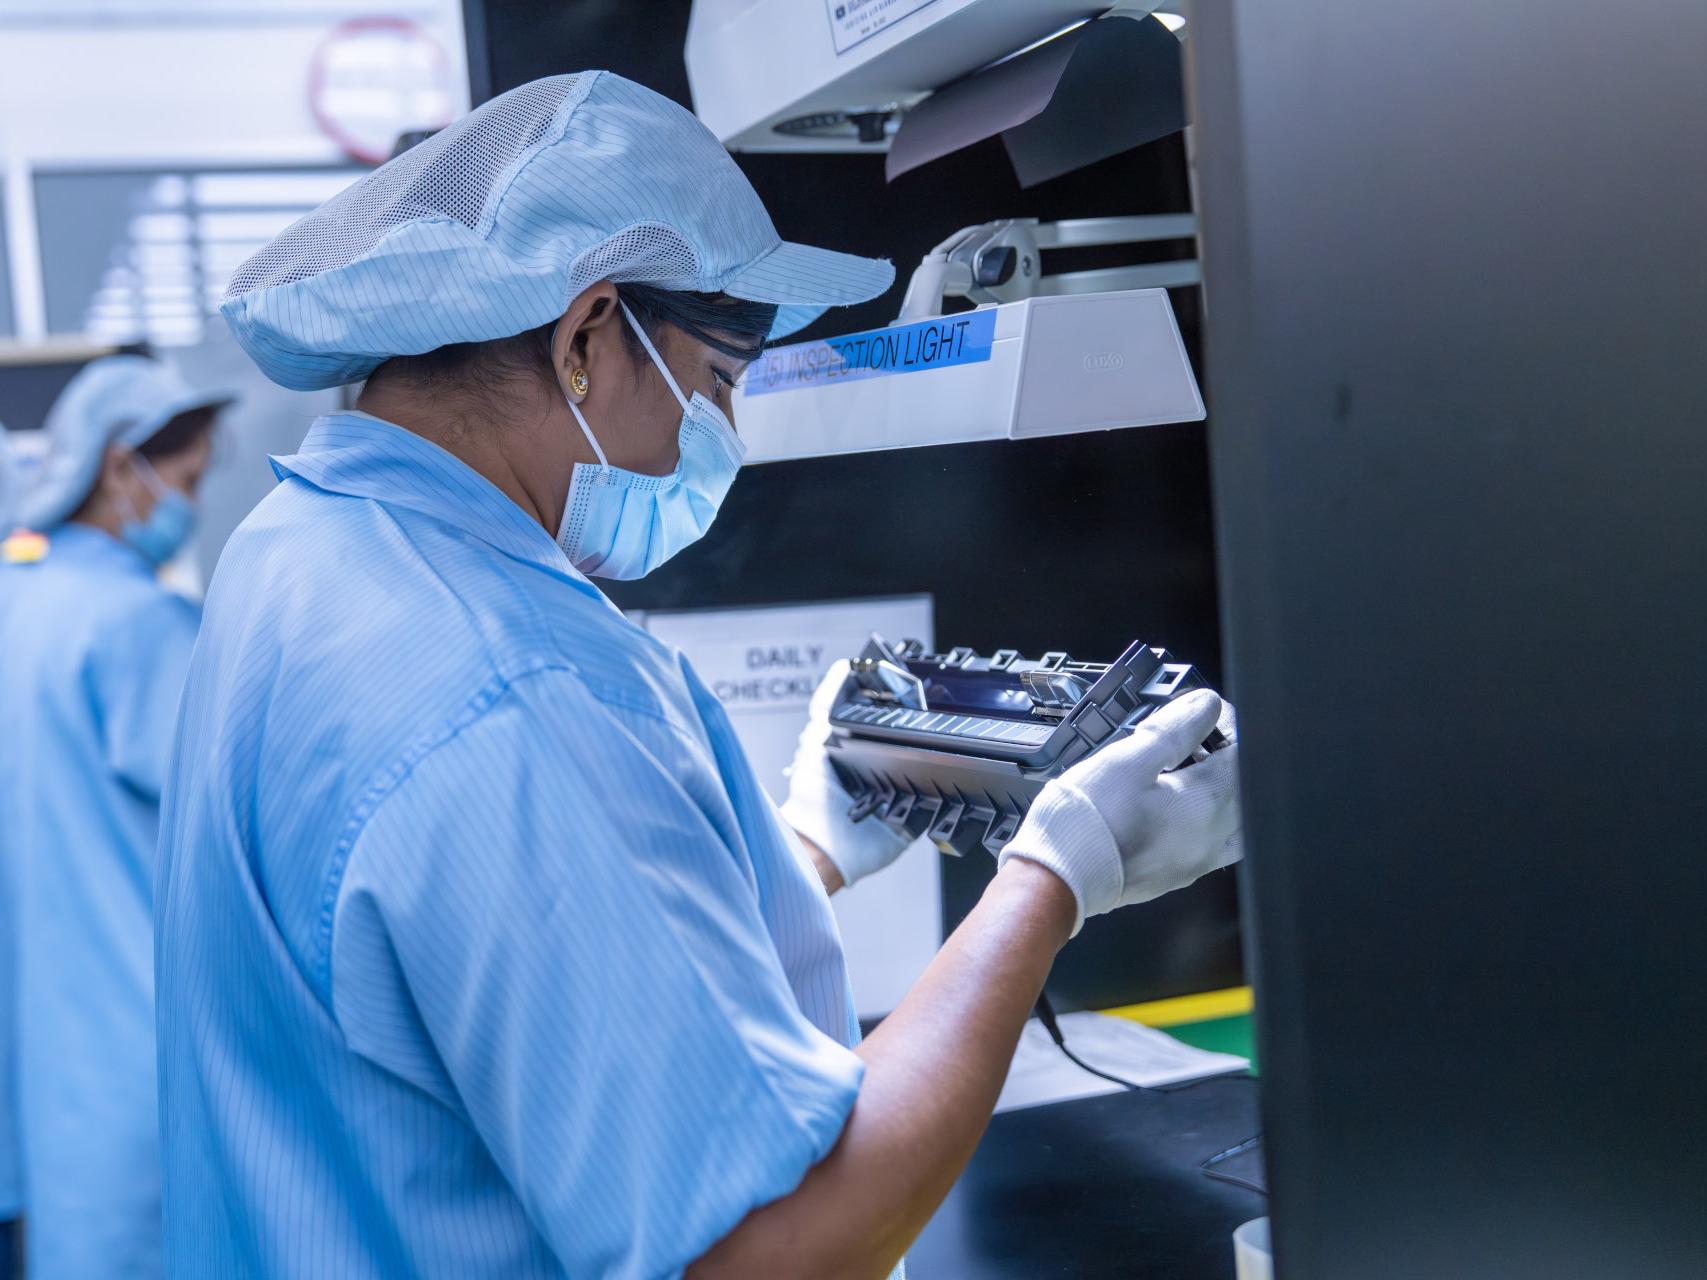
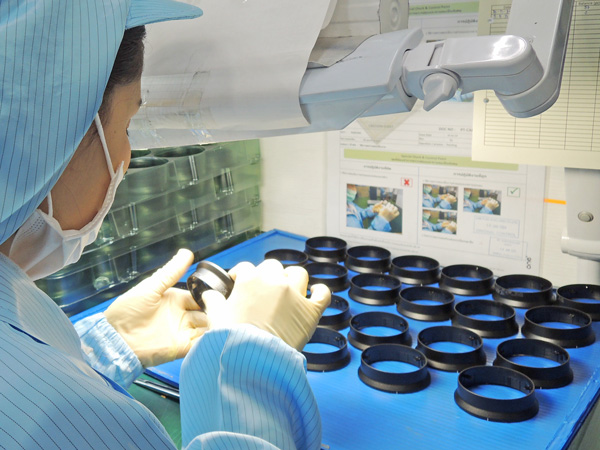
Nên có mẫu chuẩn hoặc ảnh xác nhận cho ba via, vết lõm, chấm đen, đường hàn, vết xước và màu. Xác định mặt A/B, điều kiện ánh sáng, khoảng quan sát và vùng được/không được phép có dấu công nghệ để tránh đánh giá theo cảm tính.
Kích thước quan trọng – CTQ
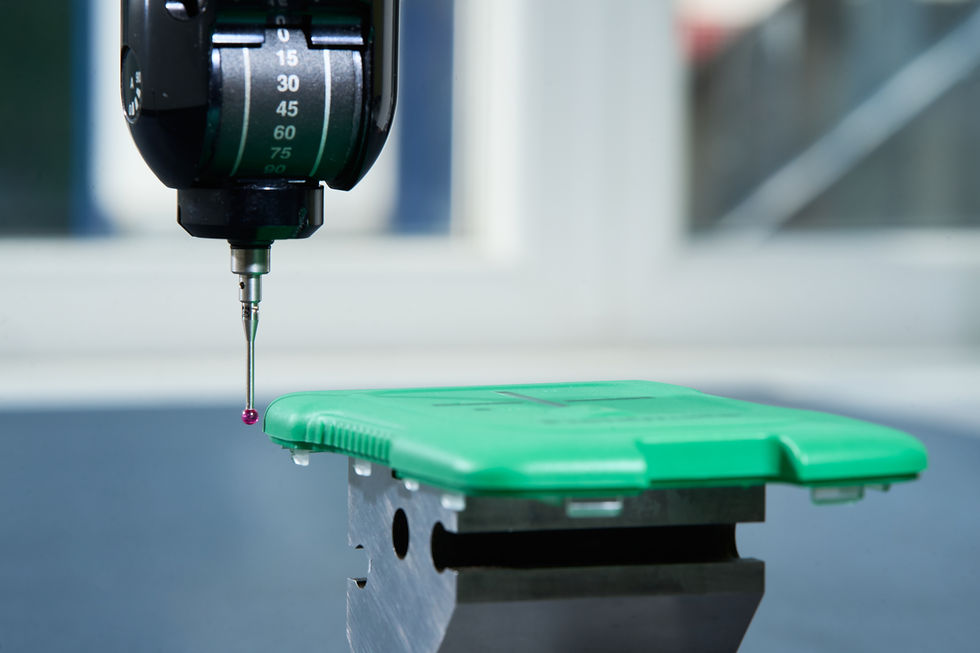
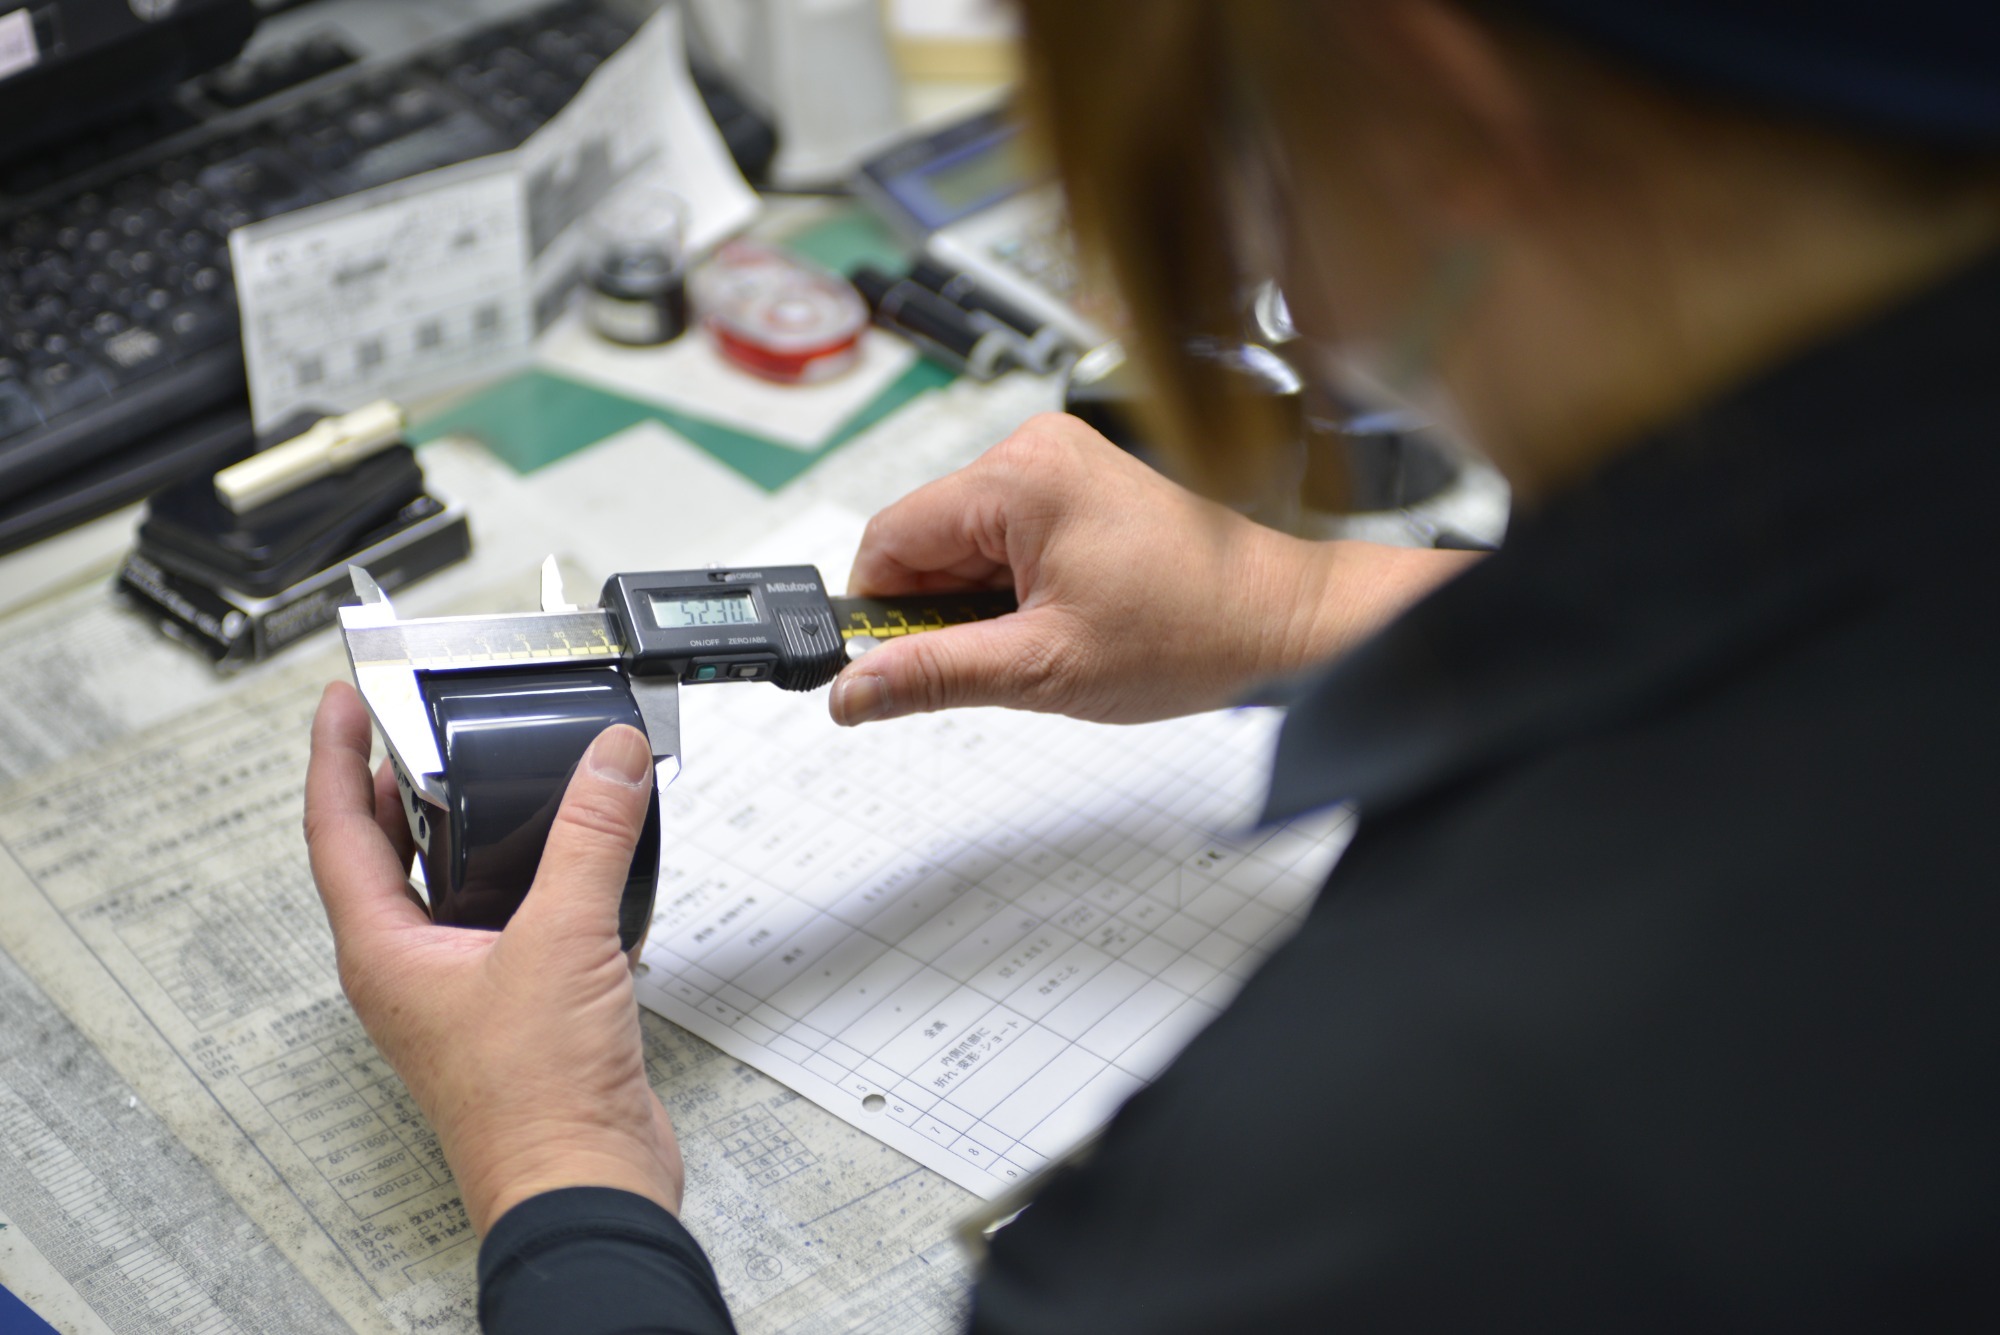
Đánh dấu vị trí ngàm, lỗ, mặt chuẩn, khoảng cách lắp và độ phẳng quan trọng. Mỗi đặc tính nên có giá trị danh nghĩa, giới hạn chấp nhận, thiết bị đo, tần suất, cỡ mẫu và hành động khi vượt giới hạn. Bài dung sai ép nhựa giải thích vì sao cần xác định điều kiện đo.
Đánh giá chức năng
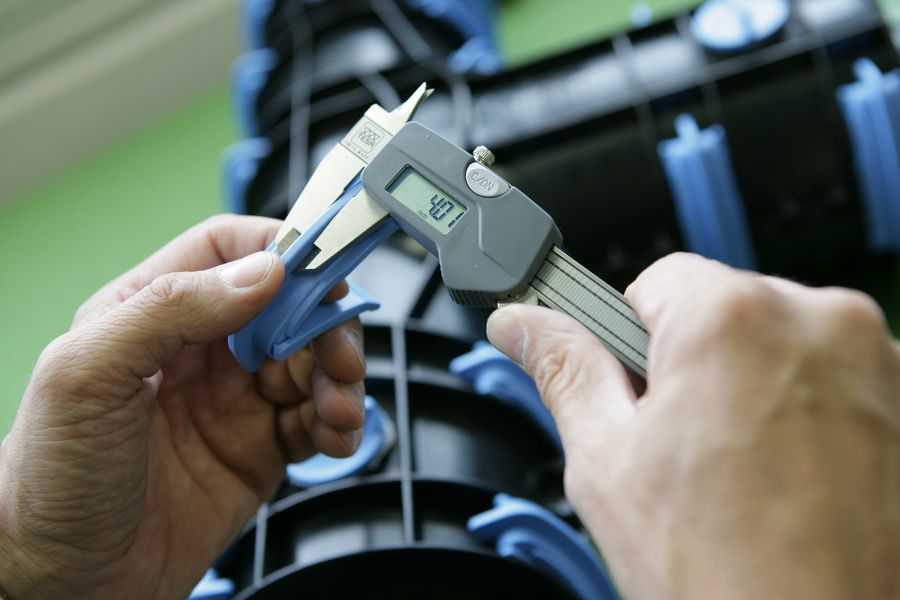
Đối với lắp ráp, có thể dùng dưỡng GO/NO-GO, mẫu lắp, đo lực giữ hoặc kiểm nắp – thân theo phép thử đã được duyệt.
4. Lấy mẫu QC linh kiện nhựa theo mức độ rủi ro
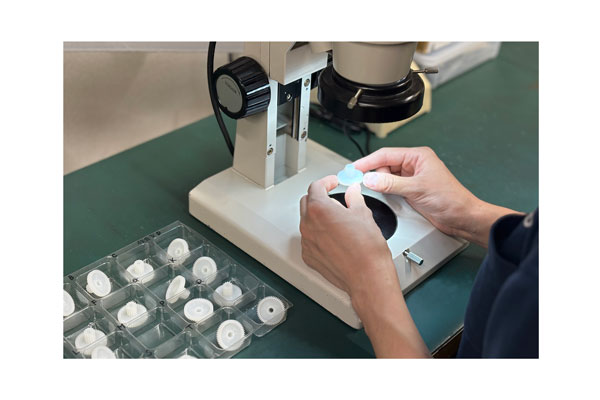
Không nên gán một tỷ lệ lấy mẫu duy nhất cho mọi đơn hàng. Thiết kế lấy mẫu phụ thuộc độ nghiêm trọng lỗi, tính ổn định của quy trình, lịch sử sản phẩm và điều kiện hợp đồng. Khi có yêu cầu AQL hoặc tiêu chuẩn lấy mẫu, phải quy định rõ tiêu chuẩn, mức kiểm, cỡ lô và quy tắc chấp nhận.
Đặc tính ảnh hưởng an toàn hoặc chức năng cốt lõi có thể cần biện pháp ngăn lỗi, kiểm soát quá trình hoặc kiểm toàn bộ bằng hệ thống phù hợp. Không coi AQL là giấy phép giao hàng có lỗi vượt yêu cầu chức năng.
5. Thiết bị và phương pháp đo kiểm sản phẩm ép phun
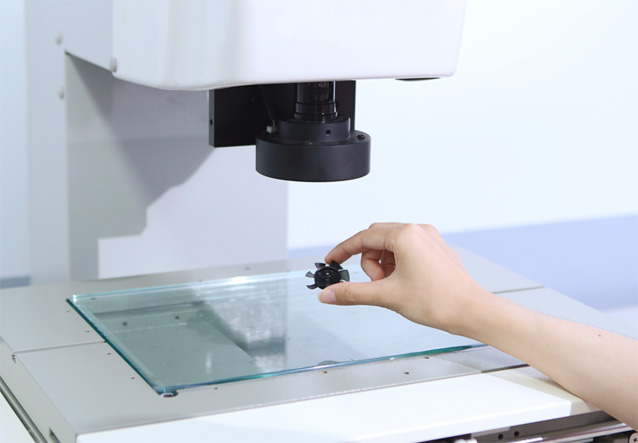
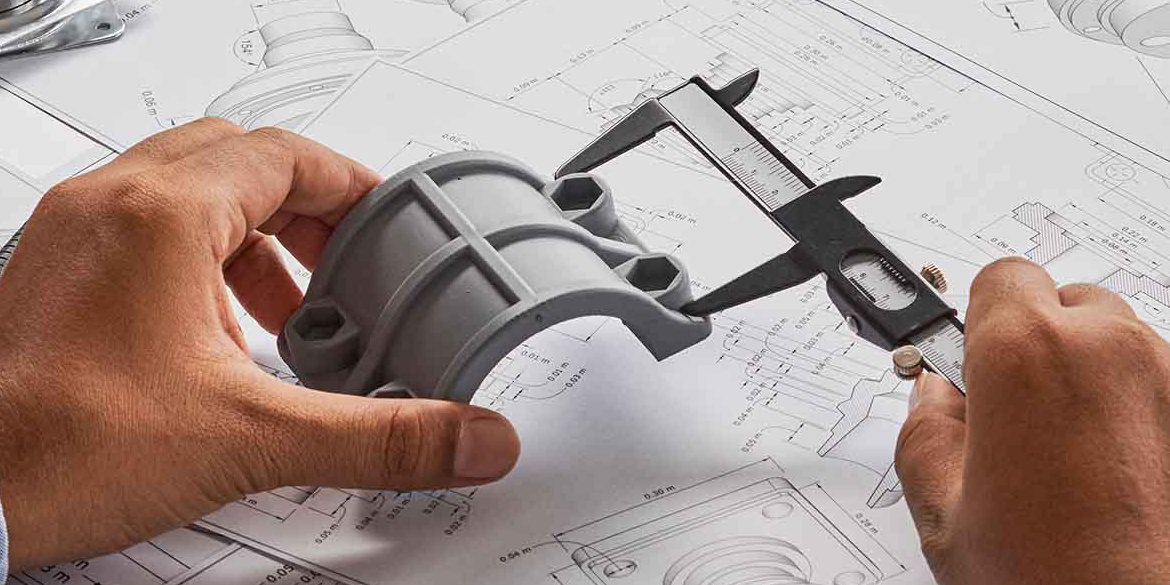
- Thước cặp, panme: kiểm kích thước tuyến tính khi độ phân giải và lực đo phù hợp.
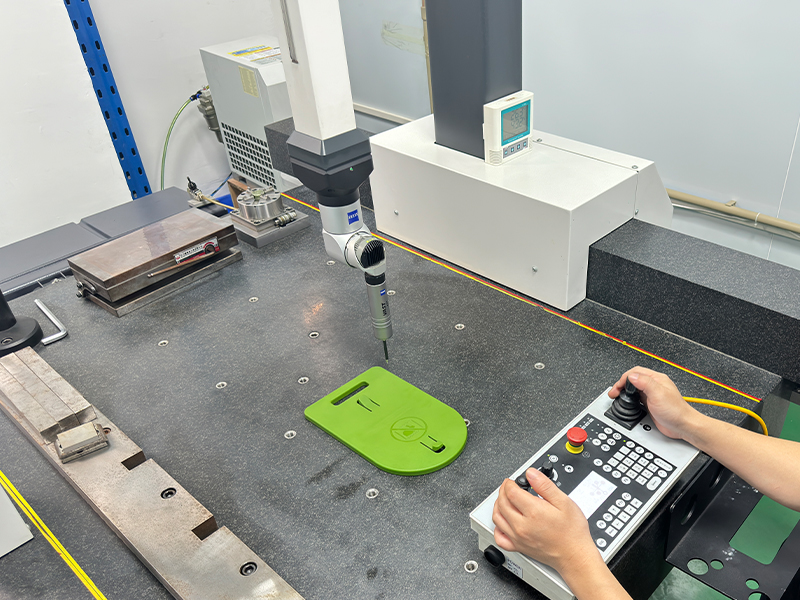
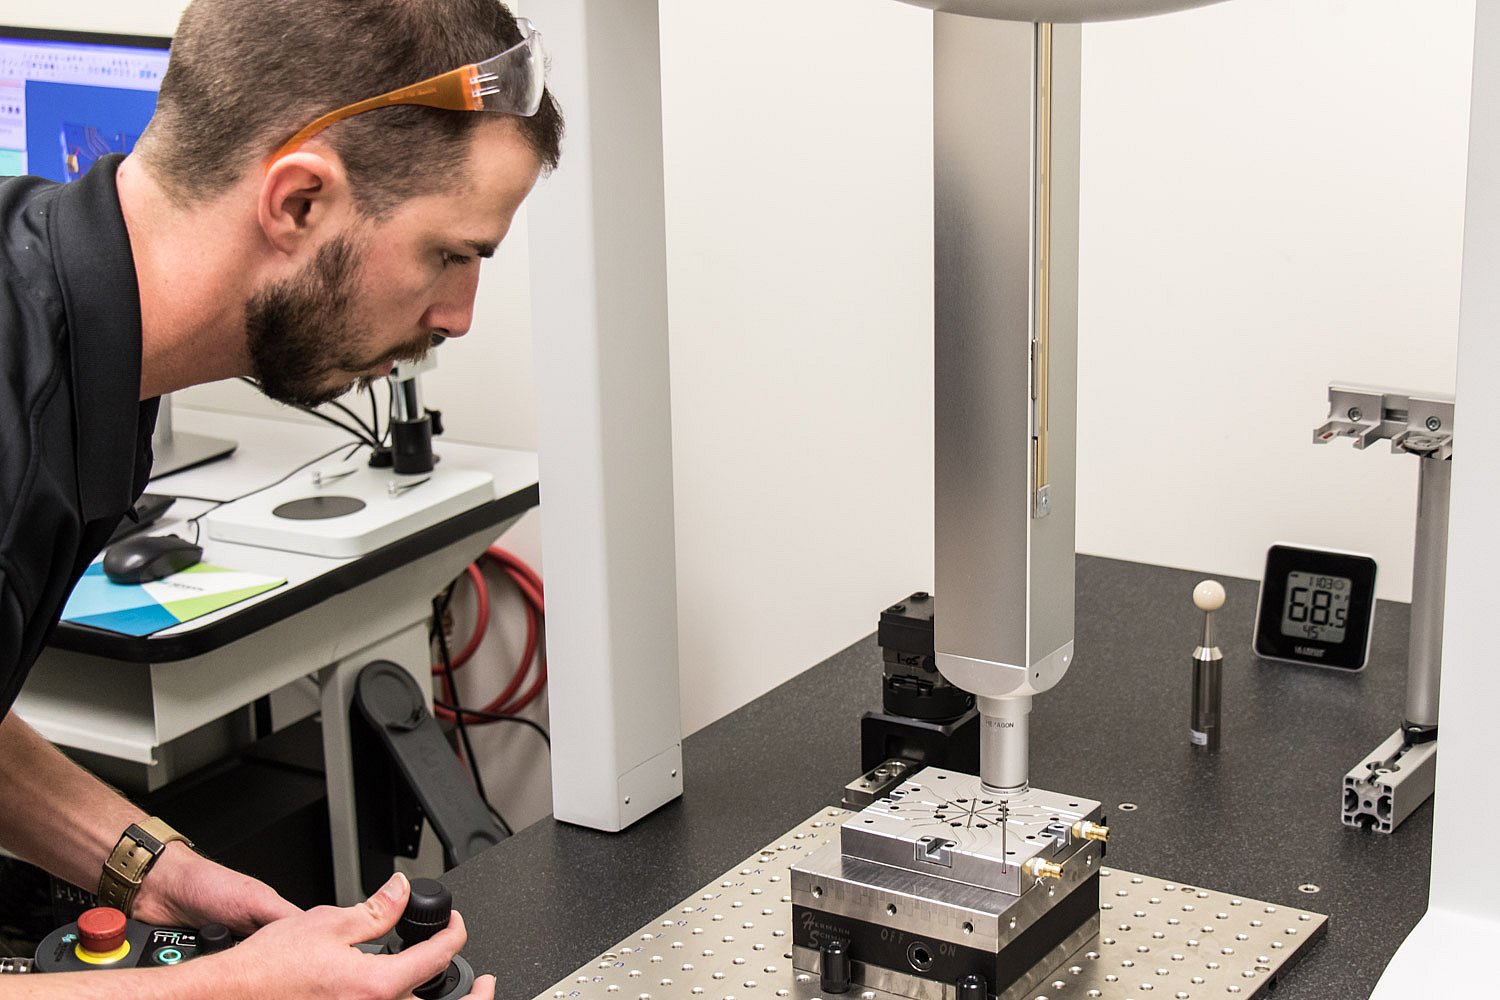
- Máy đo quang học / CMM: dùng cho hình học, vị trí và chi tiết nhỏ theo yêu cầu.
- Đồ gá và dưỡng chức năng: kiểm độ khít trên chuẩn lắp thực tế.
- Mẫu chuẩn ngoại quan: giúp so sánh màu, vết lõm, dấu cổng và bề mặt.
- Thiết bị thử cơ/nhiệt/điện: dùng khi đặc tính dự án yêu cầu, không mặc định có tại mọi xưởng.
Thiết bị đo cần có trạng thái kiểm định/hiệu chuẩn và nhân sự được hướng dẫn thao tác. Với dung sai chặt, nên đánh giá độ phù hợp của hệ thống đo trước khi dùng kết quả để quyết định loại hàng.
6. Quản lý lỗi NG và truy xuất lô
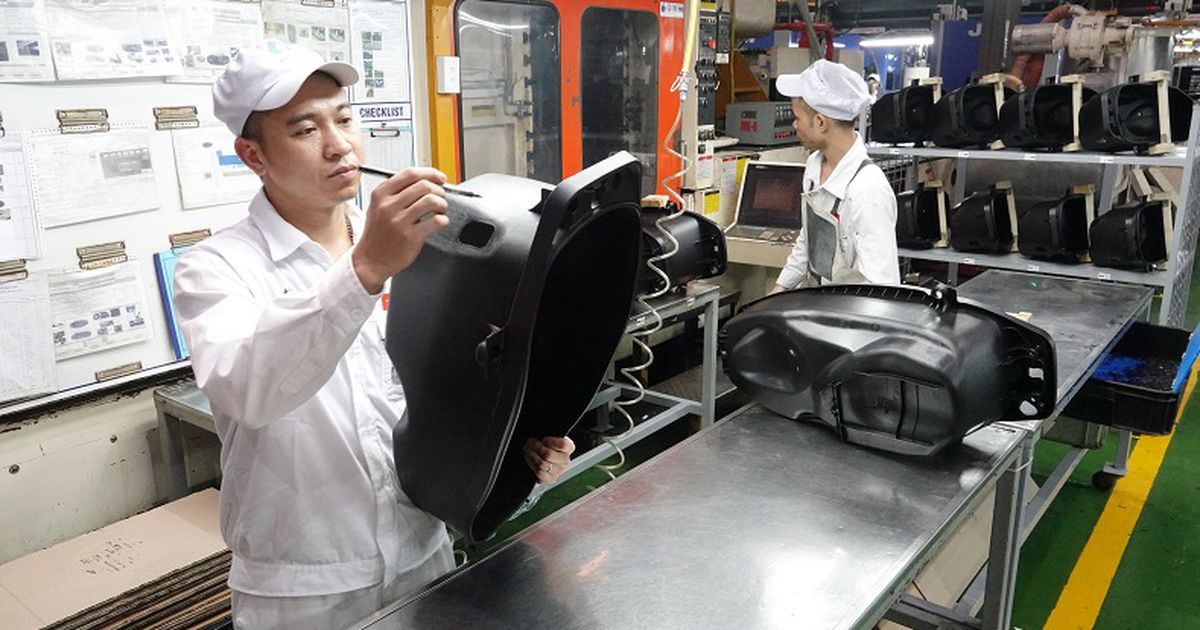
- Dán nhãn và cách ly hàng nghi không đạt để tránh trộn với hàng đạt.
- Xác định phạm vi theo ca, máy, cavity, lô nhựa và thay đổi gần nhất.
- Lập phiếu bất thường với ảnh, kích thước, số lượng và mức độ ảnh hưởng.
- Kiểm chứng nguyên nhân gốc và hành động khắc phục/phòng ngừa phù hợp.
- Chỉ xuất hàng sau khi có quyết định xử lý hợp lệ và kiểm lại nếu cần.
- Lưu hồ sơ để truy xuất khi khách hàng phản hồi hoặc có yêu cầu thu hồi.
Mã lô nguyên liệu, mã khuôn, cavity, ngày/ca, thông số chạy và kết quả kiểm nên liên kết được với lô giao hàng ở mức độ phù hợp yêu cầu hợp đồng.
7. Những chỉ số chất lượng nên theo dõi

| Chỉ số | Ý nghĩa quản trị | Lưu ý |
|---|---|---|
| Tỷ lệ hàng NG / phế phẩm | Phần trăm sản phẩm không đạt | Thống nhất cách tính theo sản phẩm hoặc khối lượng |
| PPM lỗi | Số lỗi trên một triệu sản phẩm | Cần cùng định nghĩa và phạm vi |
| First Pass Yield | Tỷ lệ qua công đoạn không cần sửa | Phân biệt với hàng đạt sau tái xử lý |
| Lỗi theo cavity | So sánh từng lòng khuôn | Giúp phát hiện lõi/mặt khuôn bất thường |
| Khiếu nại khách hàng | Lỗi lọt ra ngoài và xu hướng | Theo dõi nguyên nhân gốc và đóng CAPA |
Theo dõi chỉ số để ra quyết định, không chỉ làm đẹp báo cáo. Ví dụ cùng một khuôn có tỷ lệ lỗi tăng dần ở một cavity nên ưu tiên kiểm tra insert và bảo trì khuôn.
8. Checklist đánh giá năng lực QC của xưởng ép nhựa
- Bản vẽ và tiêu chí CTQ được kiểm soát phiên bản.
- Mẫu đầu ca và điều kiện khóa thông số trước khi chạy lô.
- Thiết bị đo có quản lý hiệu chuẩn và phương pháp đo thống nhất.
- Hồ sơ IQC, IPQC, OQC, trạng thái phân loại hàng đạt/NG.
- Khả năng truy xuất lô nguyên liệu, máy, khuôn, cavity và ca sản xuất.
- Quy trình thay đổi khuôn, vật liệu và xử lý khiếu nại có minh chứng.
Những tiêu chí trên giúp đánh giá khả năng kiểm soát chất lượng thực tế hơn các cam kết chung chung.
Câu hỏi thường gặp về kiểm soát chất lượng linh kiện nhựa
IQC, IPQC, OQC nghĩa là gì?
IQC kiểm đầu vào; IPQC kiểm trong quá trình; OQC kiểm trước xuất hàng. Cần xác định rõ tiêu chí và trách nhiệm.
Kiểm hàng nhựa có cần đo 100% không?
Tùy mức rủi ro và yêu cầu sản phẩm. Có thể dùng đo kiểm theo mẫu hoặc 100% một số đặc tính quan trọng khi phù hợp.
Có nên dùng AQL cho mọi đơn hàng không?
Không. AQL cần được quy định cùng tiêu chuẩn lấy mẫu và mức chất lượng; đặc tính an toàn/chức năng có thể cần yêu cầu khác.
Vì sao mẫu đầu ca đạt nhưng cuối ca sai kích thước?
Có thể do nhiệt, vật liệu, khuôn hoặc quy trình biến động; kiểm IPQC và xu hướng theo thời gian giúp phát hiện.
Làm sao truy xuất sản phẩm lỗi đến đúng khuôn và nguyên liệu?
Dùng mã lô, mã khuôn/cavity, ca máy và dữ liệu kiểm liên kết với lô giao hàng, phù hợp mức độ truy xuất đã thỏa thuận.
Kết luận
Kiểm soát chất lượng linh kiện nhựa cần được đánh giá theo công năng, yêu cầu kỹ thuật, sản lượng và điều kiện thực tế của từng dự án. Hãy thống nhất mẫu chuẩn, đặc tính CTQ, tần suất kiểm và hồ sơ lô trước khi chạy sản xuất. Đừng chỉ dựa vào mức giá hoặc một thông số riêng lẻ để đưa ra quyết định.
Liên hệ tư vấn gia công nhựa
Trao đổi bản vẽ, yêu cầu kỹ thuật và sản lượng với Nhựa Gia Hưng để được tư vấn phương án phù hợp.


