Lỗi ép phun nhựa không đơn giản là vấn đề tăng hay giảm một thông số máy. Thiếu nhựa, ba via hoặc cong vênh có thể bắt nguồn từ thiết kế sản phẩm, vật liệu, khuôn, hệ thống làm mát và cách vận hành cùng lúc. Cần nhận diện đúng biểu hiện và kiểm chứng nguyên nhân trước khi sửa để tránh biến lỗi này thành lỗi khác.
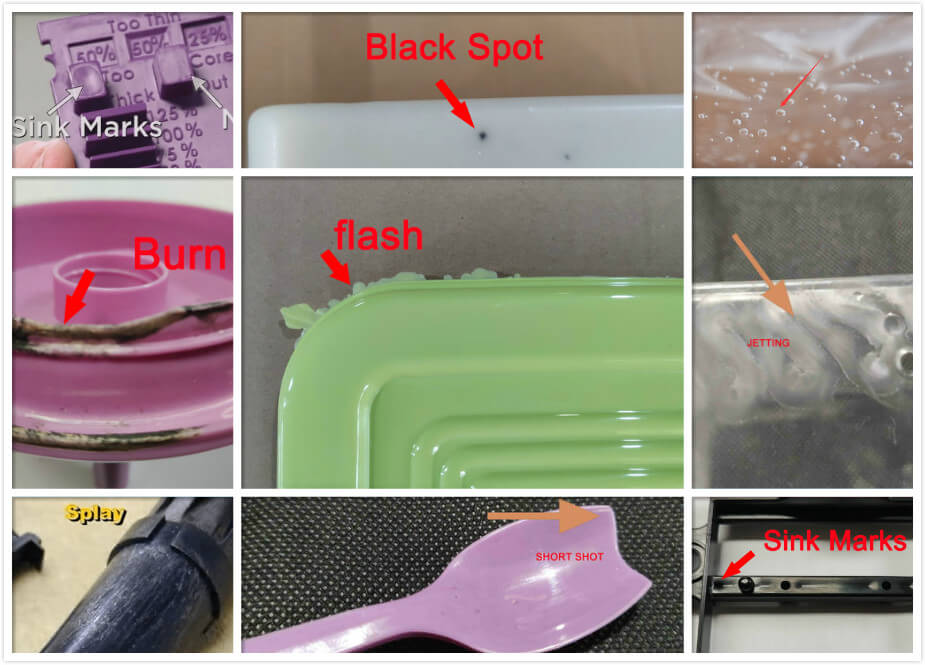
1. Những lỗi ép phun nhựa phổ biến và cách nhận biết
| Lỗi | Dấu hiệu nhận biết | Hướng kiểm tra ưu tiên |
|---|---|---|
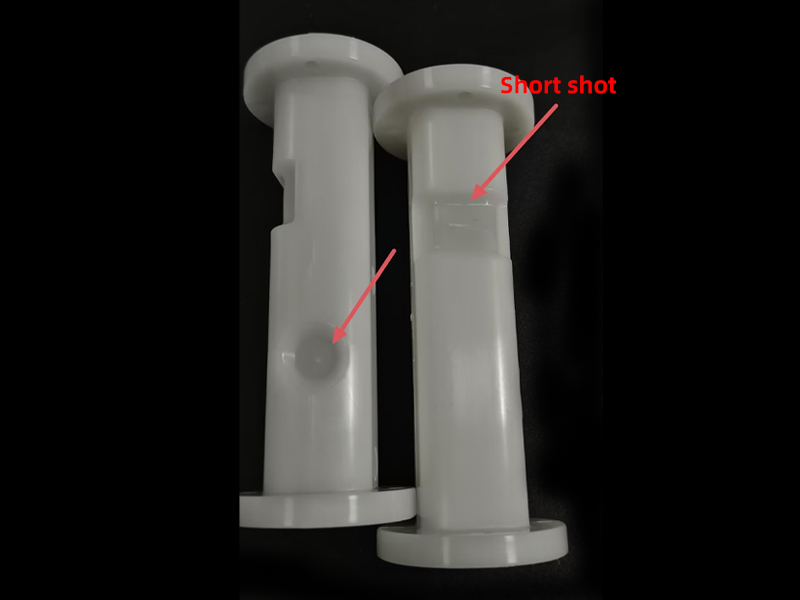
| Thiếu nhựa (short shot) | Khuyết góc, không điền đầy | Dòng chảy, cổng, thoát khí, lượng phun |
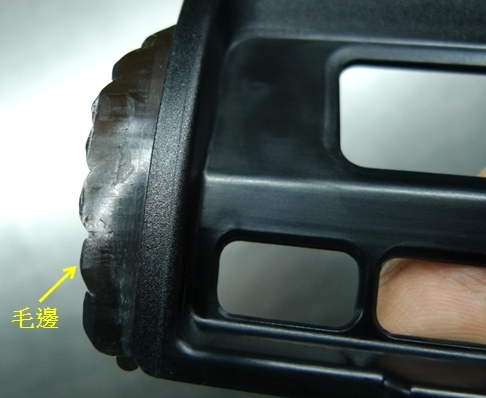
| Ba via (flash) | Viền nhựa thừa ở khe khuôn | Mặt phân khuôn, kẹp, áp lực |
| Cong vênh (warpage) | Chi tiết cong hoặc xoắn | Làm mát, co rút, hình học |
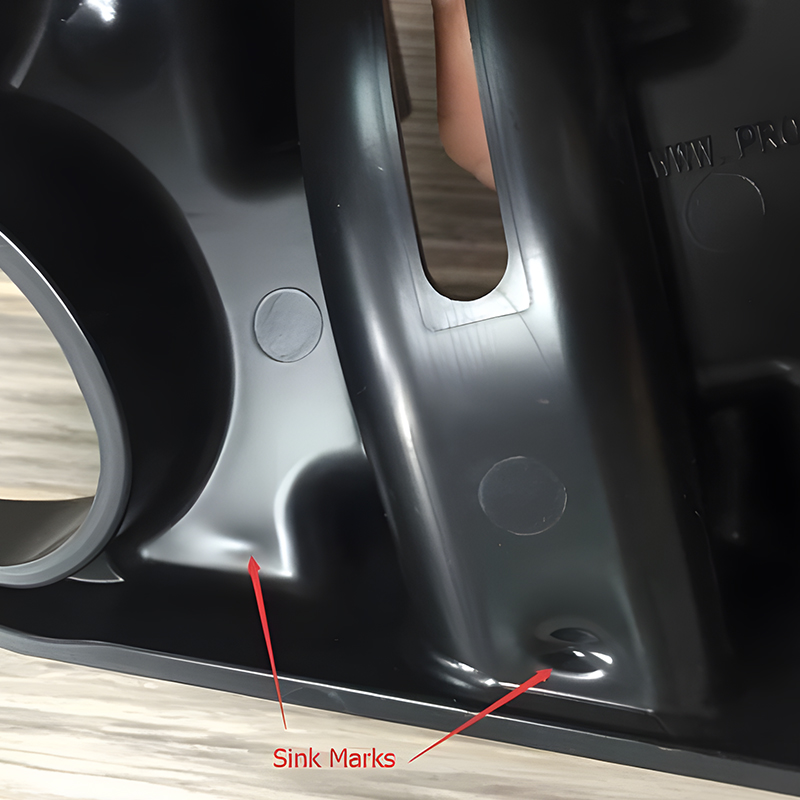
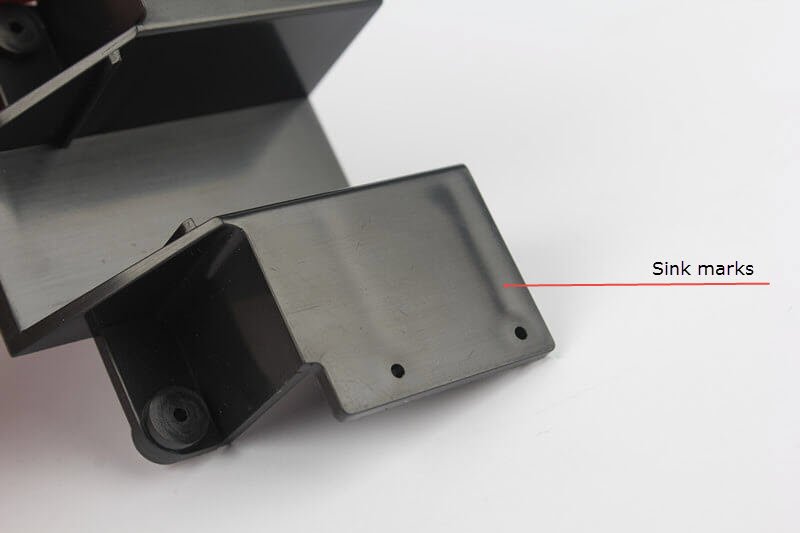
| Vết lõm (sink mark) | Lõm tại vùng dày/gân | Độ dày thành, giữ áp, cổng |
| Rỗ khí / lỗ rỗ (void) | Khoang rỗng hoặc bọt | Vùng dày, khí, ẩm, nạp liệu |
| Vết cháy (burn mark) | Đốm đen/nâu | Khí bị nén, nhiệt, thời gian lưu |
| Đường hàn (weld line) | Vệt tại nơi hai dòng gặp nhau | Vị trí cổng, nhiệt độ, dòng chảy |
| Vệt bạc (splay) | Sọc sáng/bạc theo dòng chảy | Độ ẩm, phân hủy, khí |
| Lệch màu / đốm màu | Loang, chấm hoặc sai màu | Pha màu, tồn liệu, nhiễm bẩn |
Một biểu hiện ngoại quan có thể có nhiều nguyên nhân. Cần chụp ảnh lỗi đúng vị trí, lưu mẫu đạt/không đạt và ghi máy, vật liệu, thời điểm xuất hiện.
2. Thiếu nhựa và ba via: hai tình huống đối lập
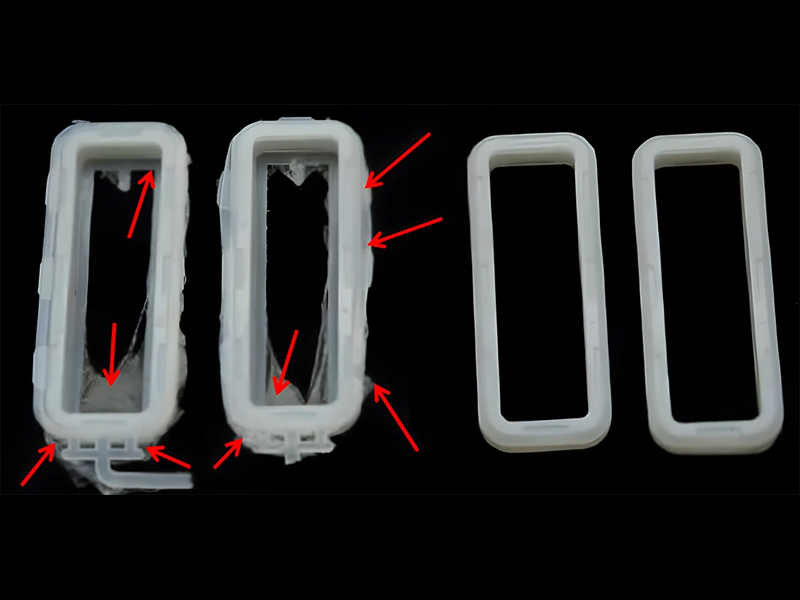
Thiếu nhựa (short shot)
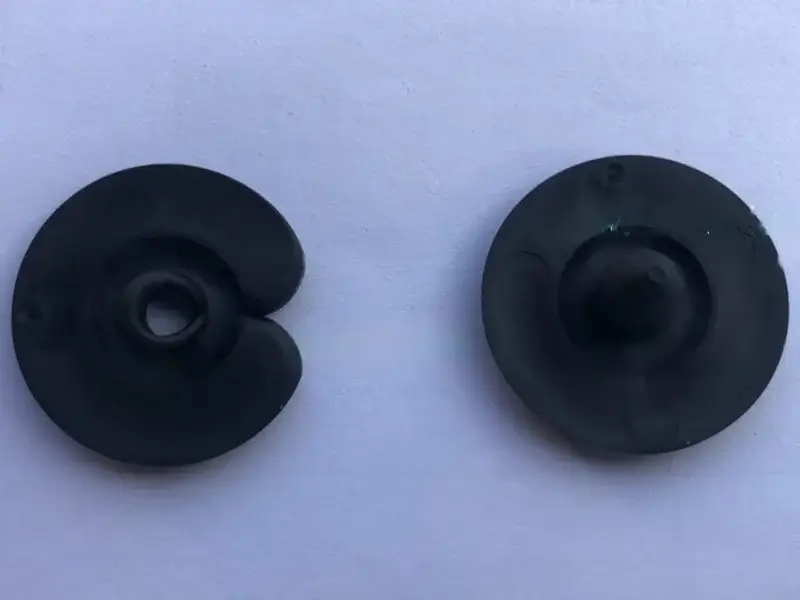
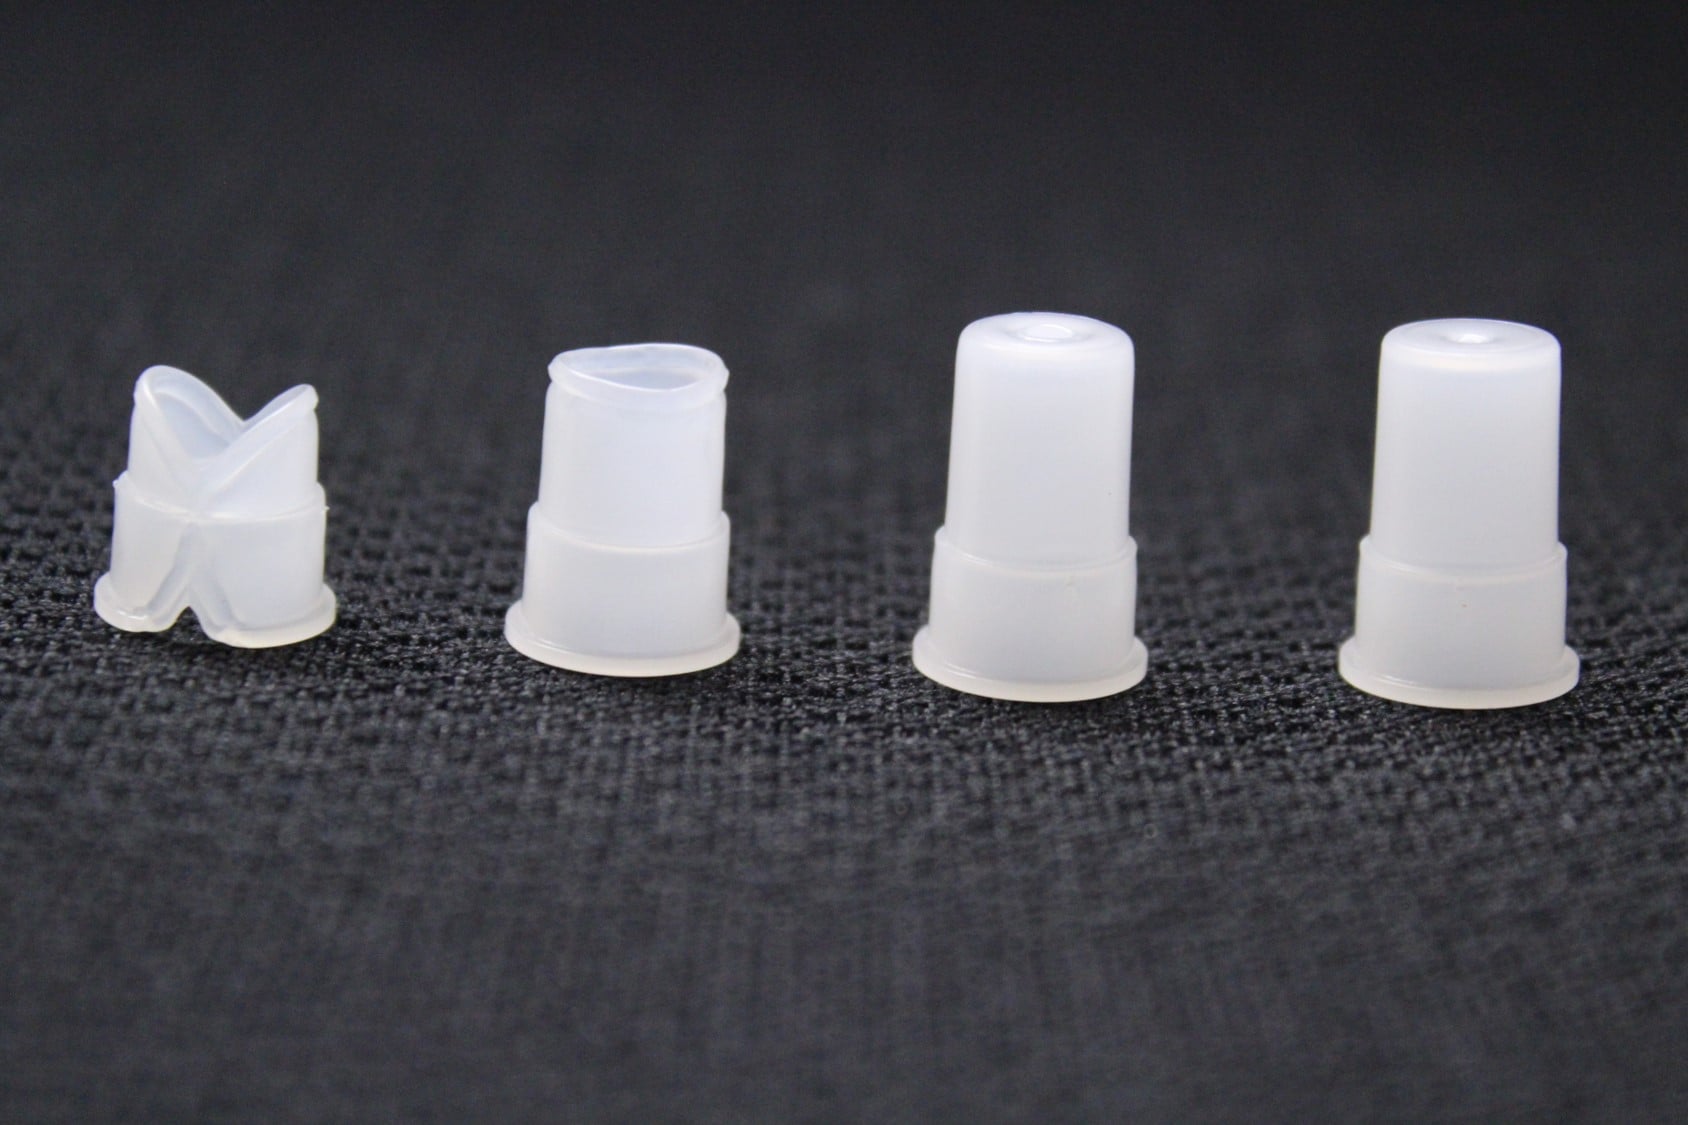
Nếu nhựa không điền đầy, hãy kiểm tra lượng phun thực tế, trạng thái nguyên liệu, đường dẫn, vị trí cổng, bẫy khí và khả năng đóng băng sớm ở vùng thành mỏng. Sau đó đánh giá nhiệt độ và áp suất theo giới hạn công nghệ, tránh tăng máy bừa bãi.
Ba via (flash)
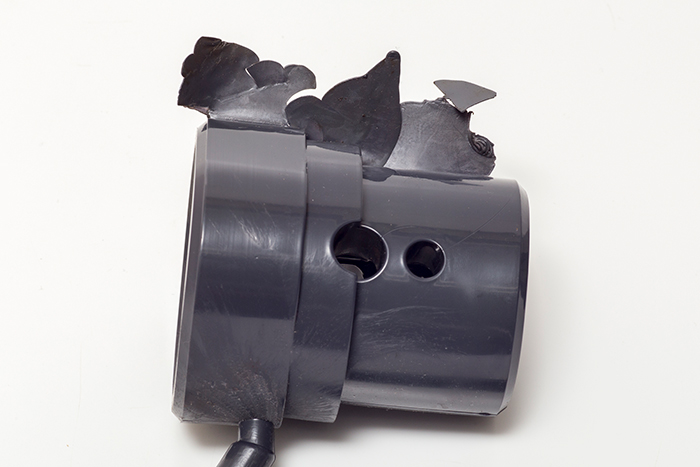
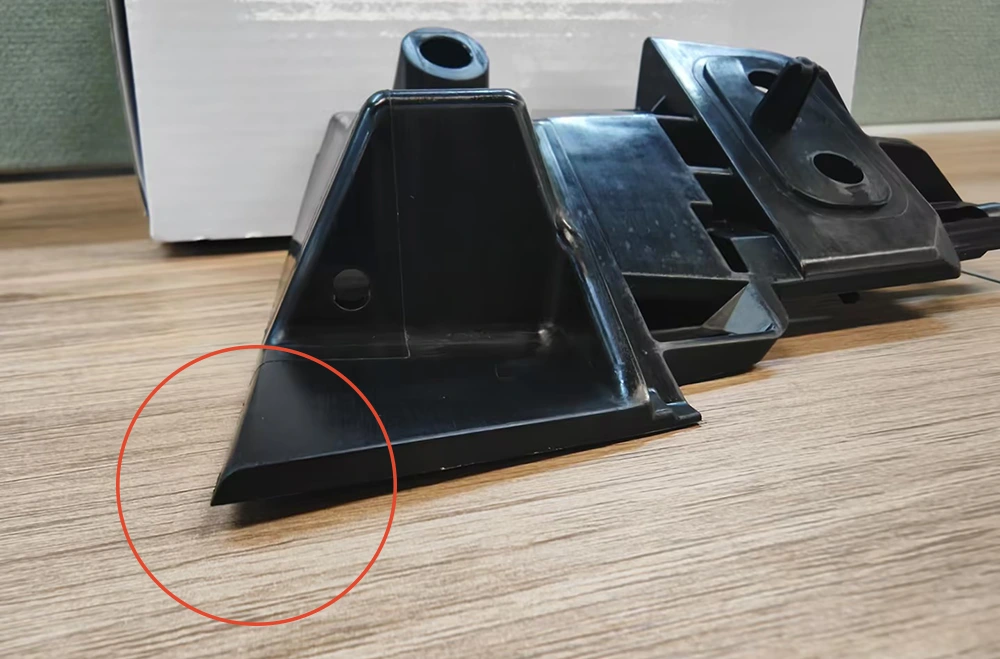
Với mép nhựa thừa ở mặt phân khuôn, cần kiểm độ khít khuôn, hao mòn insert, lực kẹp theo diện tích chiếu, tình trạng lắp gá và áp lực phun/giữ. Chỉ cắt ba via không loại bỏ nguyên nhân nếu khuôn đang mòn.
Nếu cùng khuôn xuất hiện đồng thời thiếu nhựa và ba via ở các vị trí khác nhau, nên rà soát cân bằng dòng chảy và tình trạng khuôn trước khi quyết định sửa.
3. Cong vênh, vết lõm và rỗ khí: liên quan làm mát/co rút
Cong vênh
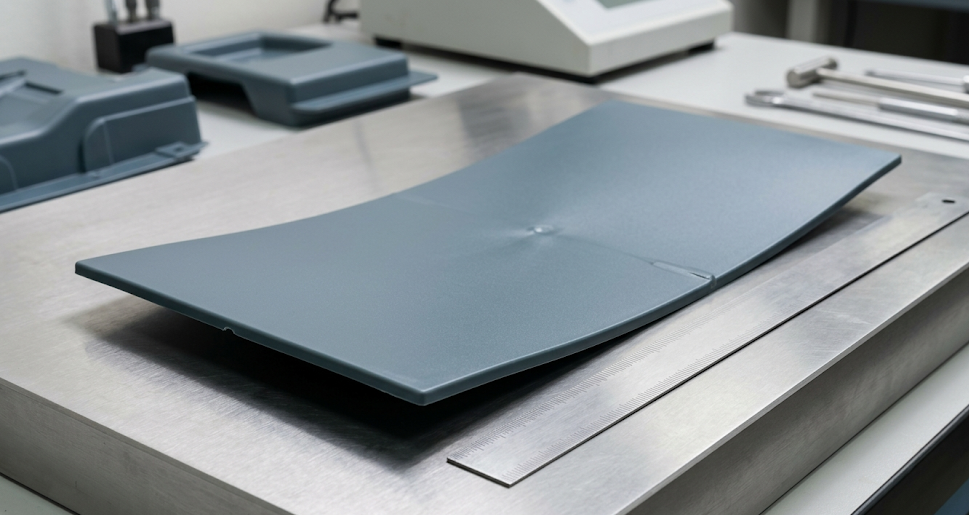
Cong vênh là hệ quả của co rút khác nhau giữa các vùng hoặc hướng. Nhựa có sợi gia cường có thể biến dạng theo hướng dòng chảy. Cần so sánh hình học thành, hệ thống nước làm mát, vị trí cổng và thời điểm lấy sản phẩm.
Vết lõm
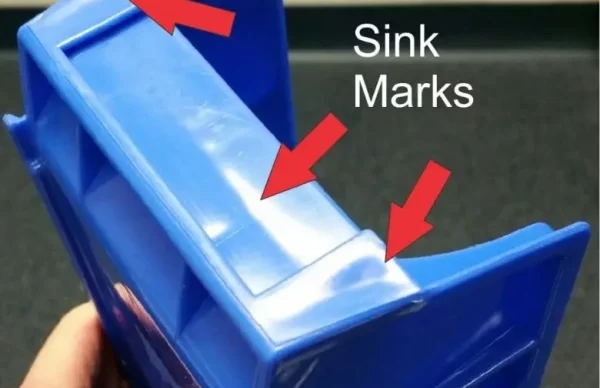
Vết lõm thường thấy tại vùng nhựa dày, chân gân hoặc trụ. Có thể đánh giá lại tỷ lệ gân, khả năng bù áp và thời gian cổng còn mở. Không nên tăng giữ áp vượt giới hạn khi khuôn đã có nguy cơ ba via.
Rỗ khí / lỗ rỗ bên trong
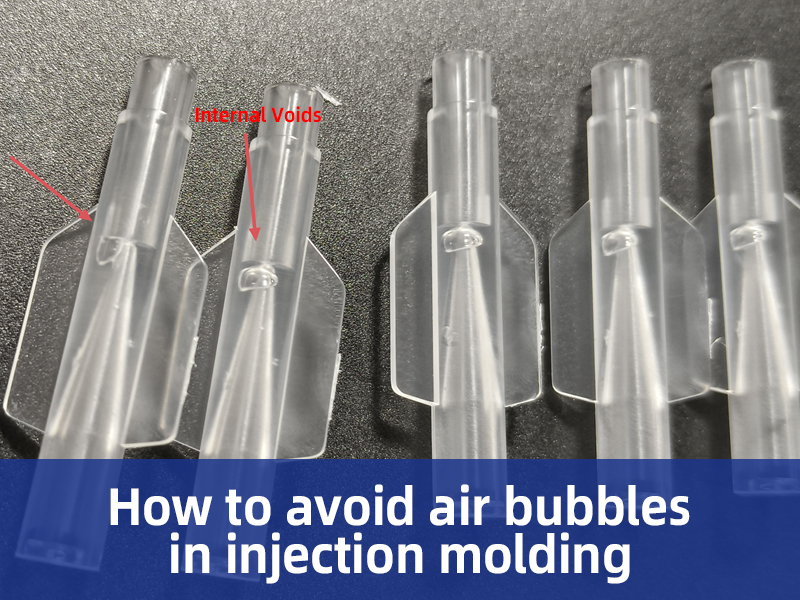
Lỗ rỗ do co ngót thể tích tại vùng dày cần phân biệt với bọt do khí hoặc ẩm. Tùy trường hợp, hướng xử lý từ hình học, giữ áp, vị trí cổng đến quản lý nguyên liệu sẽ khác nhau.
4. Vết cháy, đường hàn và vệt bạc
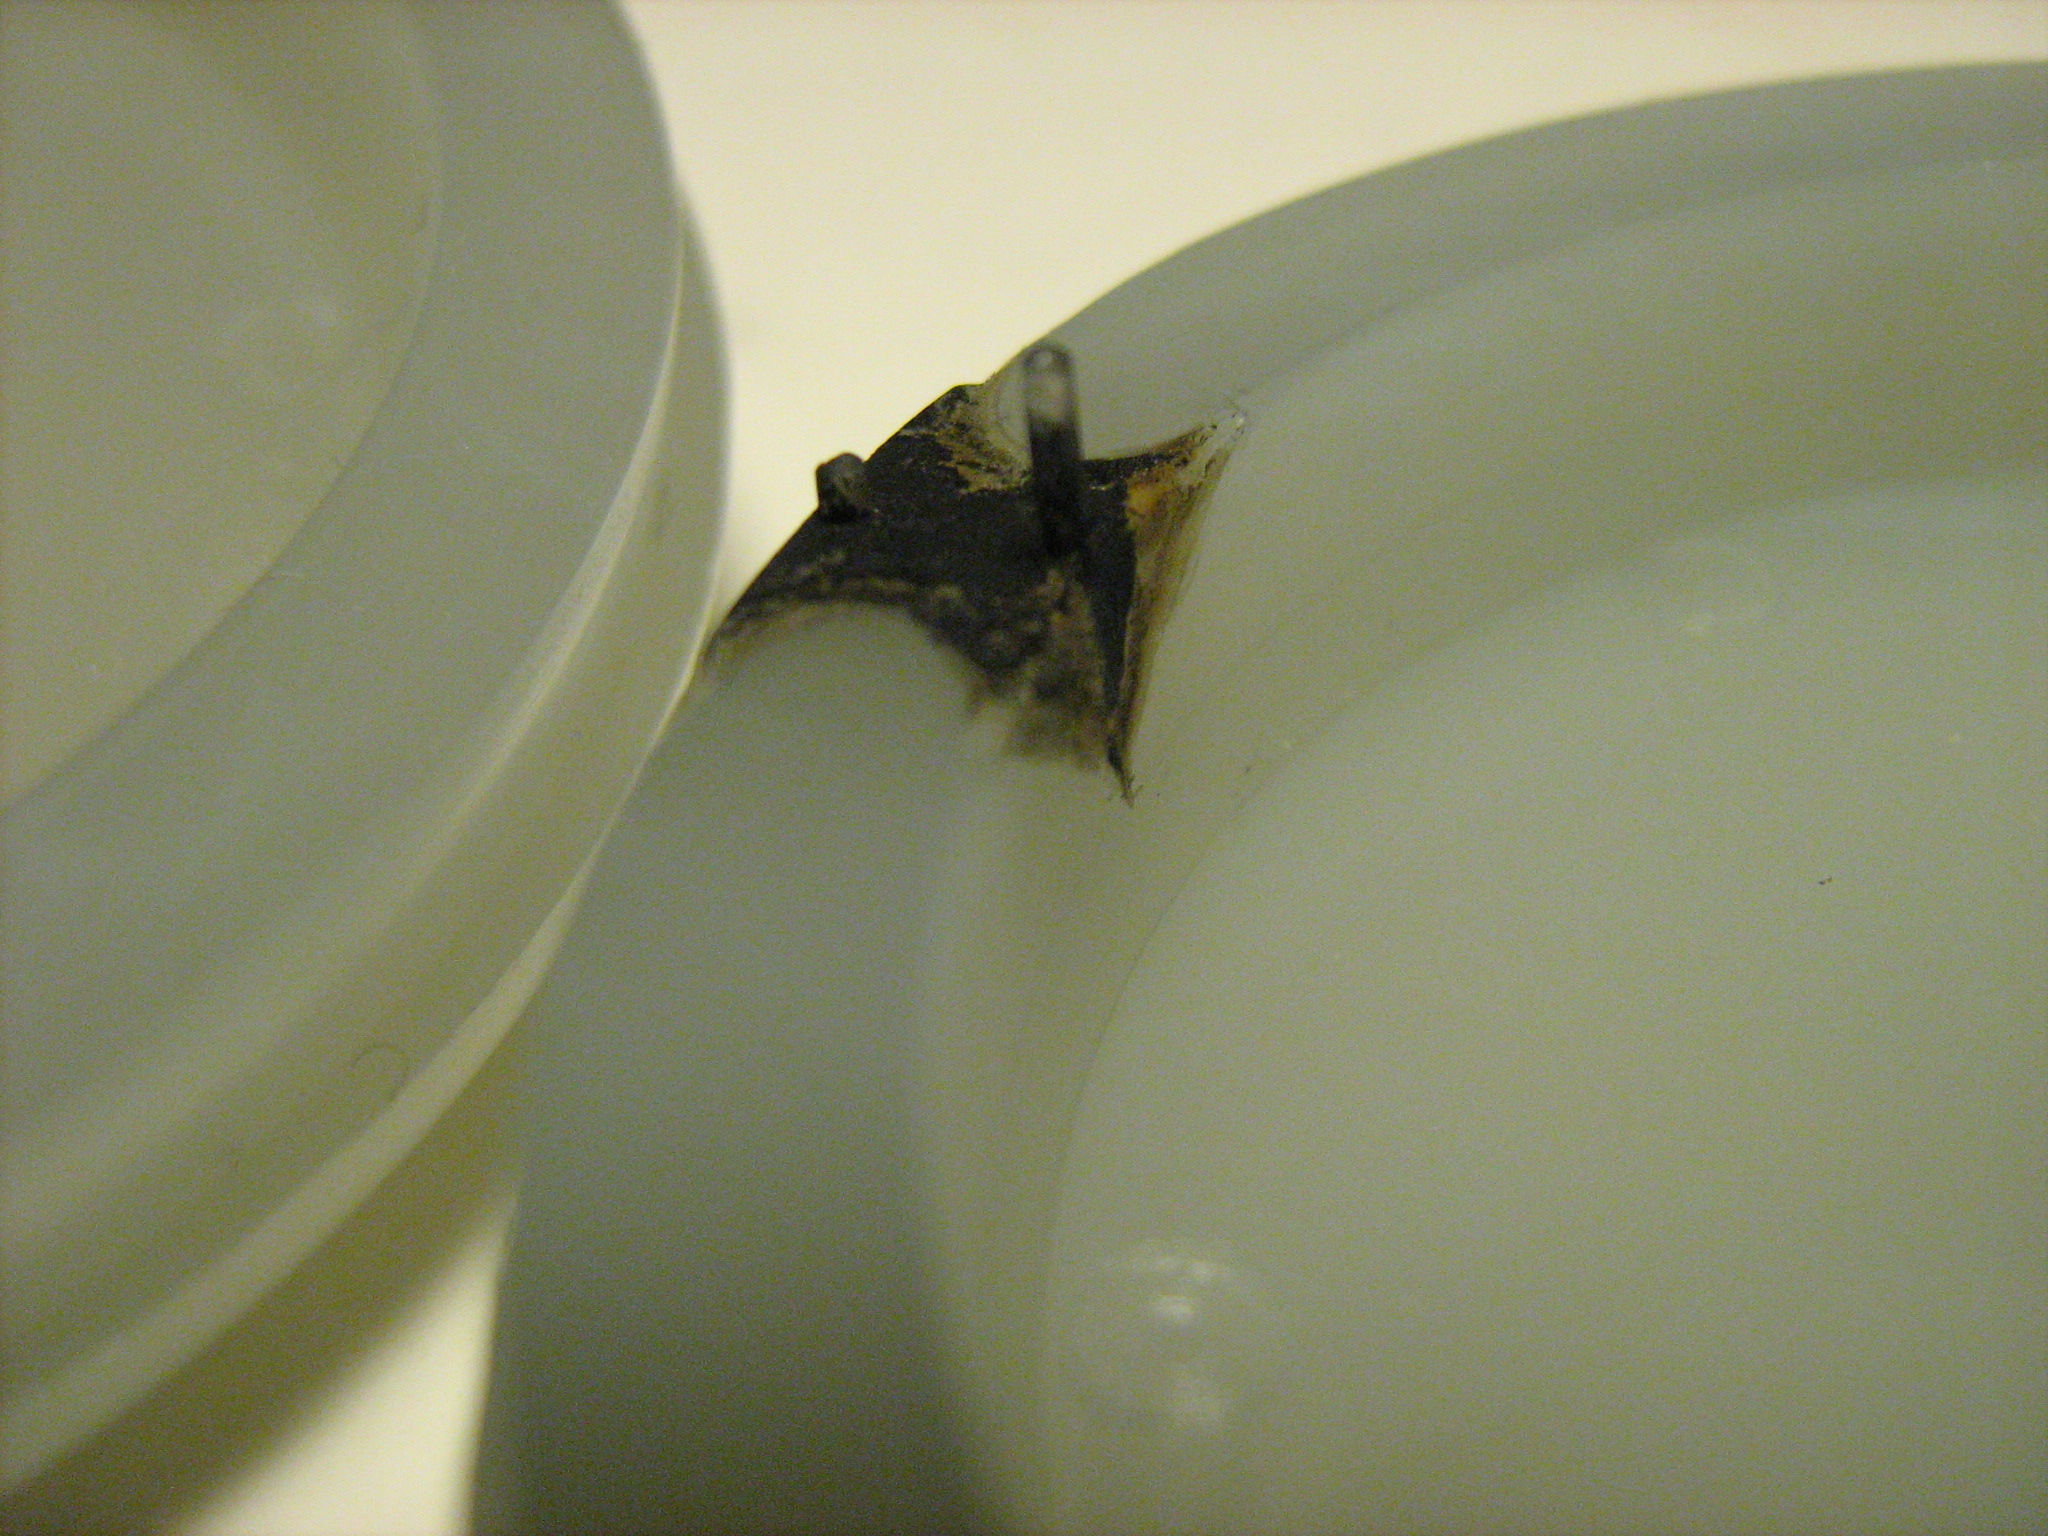
Vết cháy có thể liên quan khí bị nén ở vùng cuối dòng chảy hoặc tình trạng phân hủy vật liệu. Cần đánh giá thông khí, đầu dòng và nhiệt độ, không chỉ làm sạch bề mặt.
Đường hàn xuất hiện khi các dòng nhựa gặp nhau; đây có thể là đặc điểm khó tránh trên chi tiết có lỗ. Quan trọng là xác định vùng đường hàn có ảnh hưởng đến thẩm mỹ hoặc sức bền chức năng hay không, rồi bố trí cổng và điều kiện ép phù hợp.
Vệt bạc thường cần kiểm tra độ ẩm, khí và lịch sử nguyên liệu. Sấy không đúng cách cũng có thể làm chất lượng kém hơn, nên tuân theo datasheet của mác nhựa.
5. Quy trình 6 bước tìm nguyên nhân gốc lỗi ép nhựa
- Cách ly lô lỗi: xác định phạm vi sản phẩm và giữ mẫu đạt/không đạt.
- Ghi nhận bối cảnh: thời điểm, máy, lòng khuôn, vật liệu, thông số và thay đổi gần nhất.
- Phân loại giả thuyết: thiết kế sản phẩm, khuôn, vật liệu, thiết bị hay thao tác.
- Kiểm chứng từng yếu tố: thay đổi có kiểm soát, không đổi đồng thời nhiều biến.
- Xác nhận: đo kích thước, thử lắp, theo dõi nhiều chu kỳ và tất cả cavity có liên quan.
- Phòng tái diễn: cập nhật hướng dẫn công việc, bảo trì hoặc bản vẽ, lưu hồ sơ phê duyệt.
6. Bảng ưu tiên hành động khi phát hiện lỗi
| Tình huống | Hành động trước | Không nên làm ngay |
|---|---|---|
| Lỗi mới xuất hiện sau đổi vật liệu | Đối chiếu mã lô và cách sấy | Vội mài sửa khuôn |
| Chỉ một lòng khuôn bị lỗi | Kiểm tra insert/cổng/làm mát cavity đó | Đổi toàn bộ thông số máy |
| Mọi cavity cùng lỗi | Xem điều kiện máy, resin và thiết kế chung | Quy lỗi ngay cho một chi tiết lõi |
| Lỗi lắp ghép dù ngoại quan đạt | Đo kích thước và điều kiện đo | Chấp nhận vì “nhìn vẫn đẹp” |
Sử dụng dữ liệu kiểm theo từng ca giúp phát hiện xu hướng trước khi tỷ lệ hàng hỏng tăng cao.
7. Phòng ngừa lỗi từ bản vẽ, khuôn và kiểm soát chất lượng
Nhiều lỗi được ngăn từ giai đoạn DFM: độ dày tương đối đồng đều, bố trí gân hợp lý, thoát khí đúng chỗ và thiết kế làm mát phù hợp. Khi sản xuất, cần giữ mã nguyên liệu ổn định, kiểm soát bảo dưỡng khuôn và dùng mẫu chuẩn ngoại quan đã được khách hàng phê duyệt.
Nên lập kế hoạch kiểm soát chất lượng linh kiện nhựa để ghi nhận, phân loại và ngăn lặp lại lỗi thay vì chỉ tăng nhân lực nhặt hàng NG.
Câu hỏi thường gặp về lỗi ép phun nhựa
Vì sao ép nhựa bị ba via?
Có thể do mặt phân khuôn hở/mòn, lực kẹp không phù hợp hoặc điều kiện phun/giữ áp; cần khảo sát khuôn và máy.
Lỗi thiếu nhựa xử lý bằng tăng áp lực được không?
Đôi khi điều chỉnh thông số có tác dụng, nhưng trước đó phải kiểm tra cổng, thoát khí, nhiệt độ và lượng phun; không nên tăng áp lực tùy tiện.
Vết lõm và rỗ khí có giống nhau không?
Không. Vết lõm là lõm bề mặt; rỗ có thể nằm bên trong do co ngót hoặc khí, cần phân biệt nguyên nhân.
Đường hàn có phải luôn là lỗi nghiêm trọng?
Không nhất thiết. Mức chấp nhận tùy vị trí, ngoại quan và yêu cầu độ bền; cần thử chức năng nếu ở vùng chịu lực.
Vì sao chỉnh máy hết lỗi rồi lại tái phát?
Có thể nguyên nhân gốc như khuôn mòn, vật liệu ẩm hoặc làm mát bất ổn chưa được xử lý và lưu trong quy trình chuẩn.
Kết luận
Lỗi ép phun nhựa cần được đánh giá theo công năng, yêu cầu kỹ thuật, sản lượng và điều kiện thực tế của từng dự án. Hãy lưu mẫu lỗi, thông số và cavity liên quan trước khi thay đổi quy trình, rồi xác nhận hiệu quả sau sửa. Đừng chỉ dựa vào mức giá hoặc một thông số riêng lẻ để đưa ra quyết định.
Liên hệ tư vấn gia công nhựa
Trao đổi bản vẽ, yêu cầu kỹ thuật và sản lượng với Nhựa Gia Hưng để được tư vấn phương án phù hợp.


