Sản xuất linh kiện nhựa điện tử đòi hỏi quan tâm đồng thời đến kích thước lắp ghép, tính chất vật liệu, độ ổn định giữa các lô và khả năng lắp với chi tiết kim loại hoặc bo mạch. Những linh kiện nhỏ như chân đỡ PCB, vỏ đầu nối hay giá đỡ cảm biến có thể gây lỗi cả cụm nếu bỏ qua ngàm, khe và yêu cầu điện của ứng dụng.
1. Linh kiện nhựa điện tử gồm những sản phẩm nào?
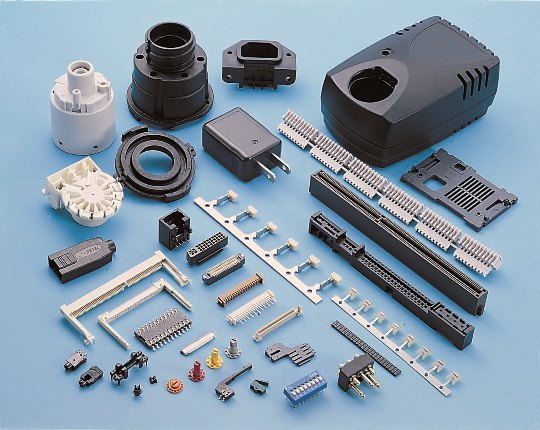
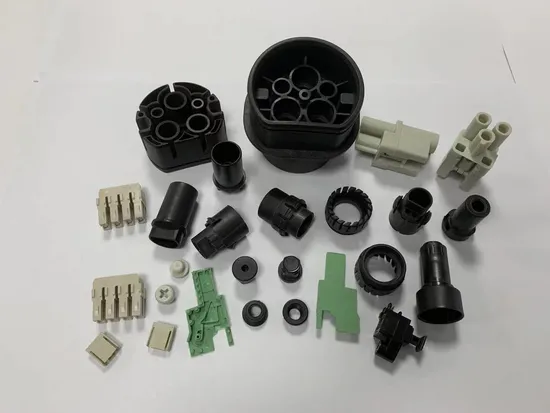
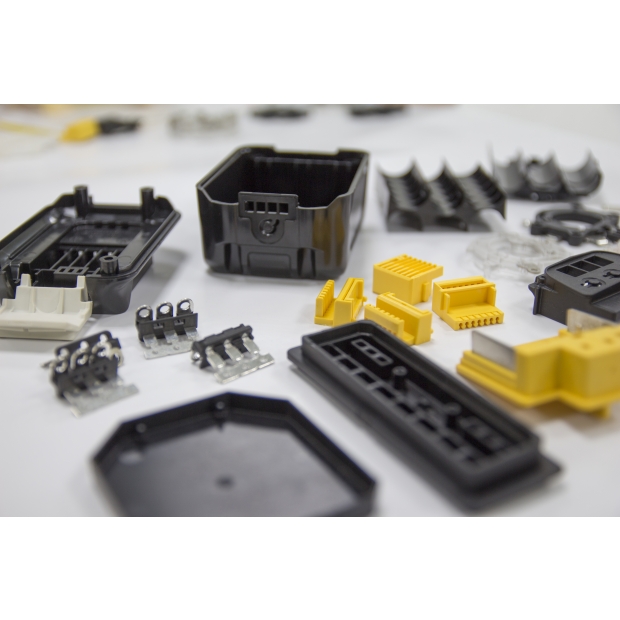
Nhóm sản phẩm thường được gia công bằng ép phun gồm vỏ đầu nối, thân jack, khung định vị, gá bo mạch, vỏ module, nút bấm, nắp cách ly và các chi tiết nhựa giữ kim loại. Tùy sản phẩm, nhựa đóng vai trò định vị, bảo vệ cơ học, cách điện hoặc hỗ trợ lắp ráp.
Không nên đánh đồng “linh kiện nhựa điện tử” với linh kiện bán dẫn. Bài này nói về các chi tiết nhựa tạo hình bằng khuôn để phục vụ cụm điện và điện tử, không phải quy trình chế tạo chip.
2. Các yêu cầu kỹ thuật quan trọng khi làm linh kiện điện tử
| Yêu cầu | Ví dụ | Cách kiểm chứng |
|---|---|---|
| Lắp ghép | Khe PCB, chân kẹp, lỗ định vị | Đo theo bản vẽ và thử lắp |
| Đặc tính điện | Cách điện, điện môi, chịu phóng điện | Tiêu chuẩn/phép thử theo ứng dụng |
| Chống cháy | Mức phân loại vật liệu tại bề dày xác định | Tài liệu grade và thử nghiệm phù hợp |
| Nhiệt | Gần linh kiện nóng, quá trình hàn lắp | Đánh giá nhiệt tại vị trí làm việc |
| Ngoại quan / sạch | Ba via ở rãnh nhỏ, hạt lạ, bụi | Tiêu chí kiểm soát đã thống nhất |
| Truy xuất | Lô hạt, mã khuôn, ca máy | Tem lô và hồ sơ sản xuất |
Việc một nhà cung cấp nhựa có hồ sơ vật liệu không có nghĩa toàn bộ cụm thành phẩm đã được chứng nhận. Phải phân biệt chứng chỉ mác nhựa và kết quả thử nghiệm cụm sản phẩm.
3. Chọn vật liệu ép phun cho đầu nối và vỏ module
ABS, PC/ABS cho vỏ và chi tiết cần thẩm mỹ
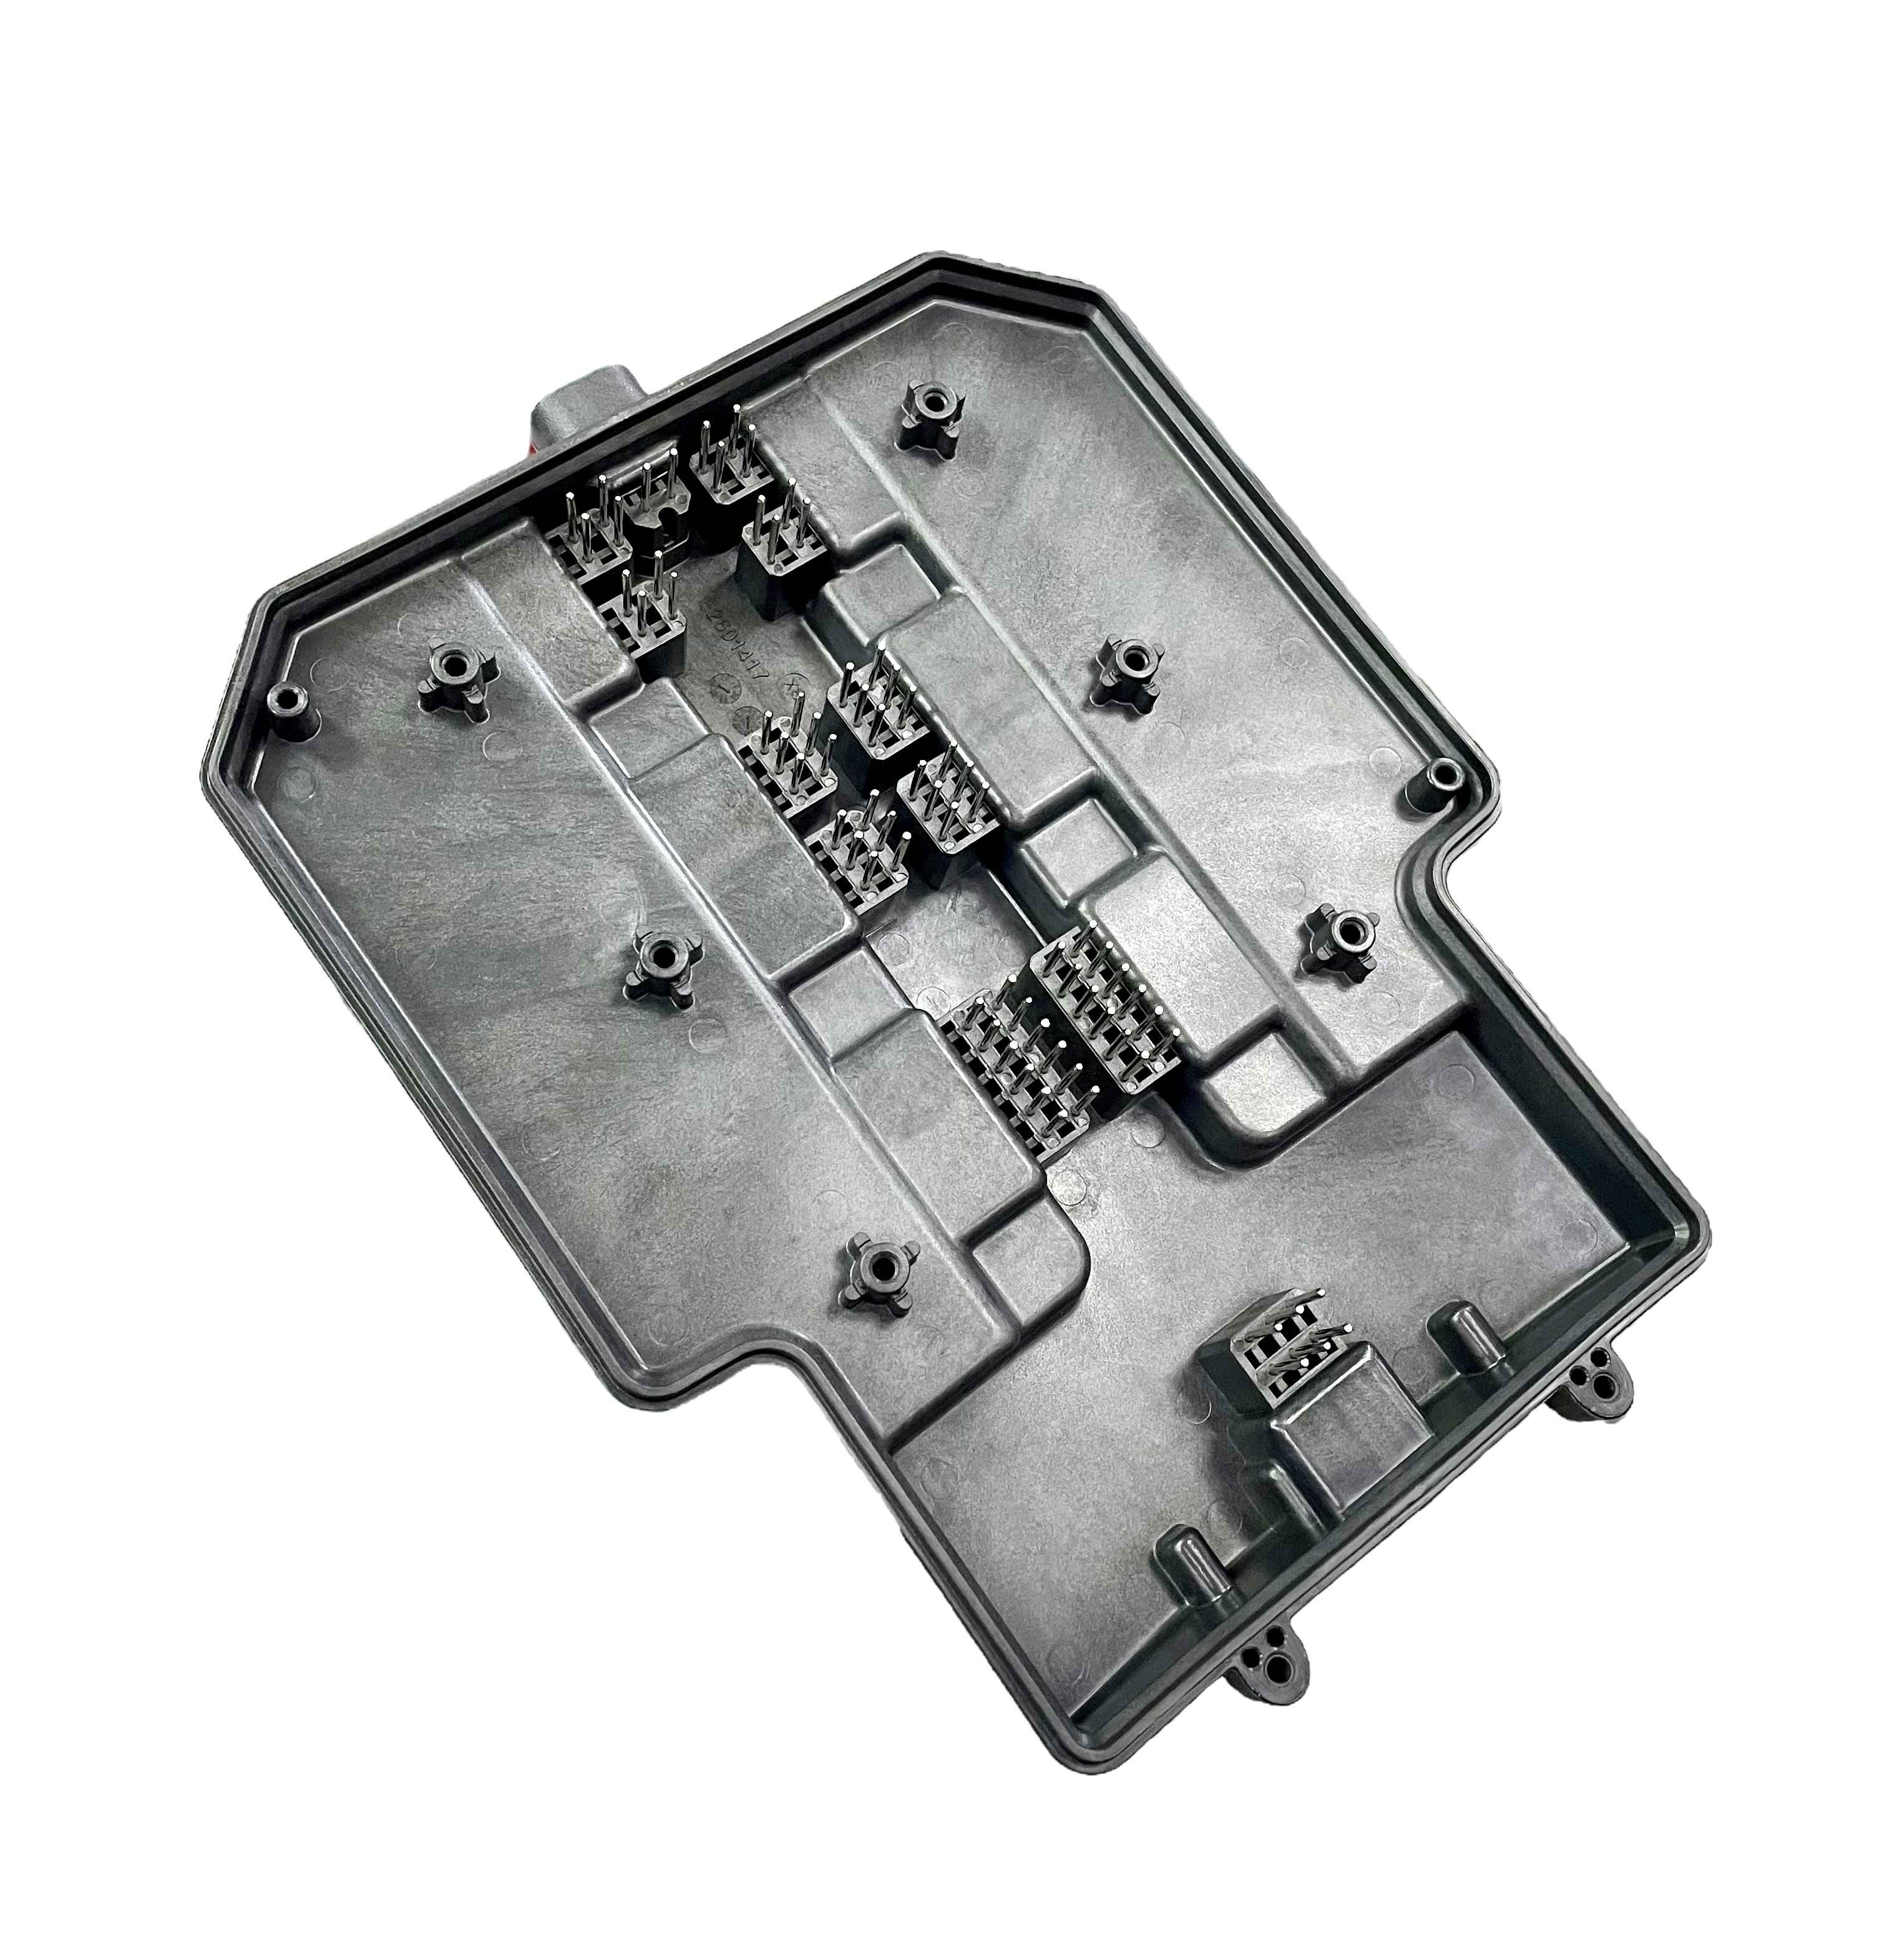
Các vật liệu này có thể dùng cho một số vỏ module, mặt che, nút và phụ kiện. Lựa chọn grade phải dựa trên nhiệt, yêu cầu điện và cháy của thiết bị, không áp dụng chung cho mọi mạch.
PBT, PA và các nhựa kỹ thuật cho chi tiết lắp ghép
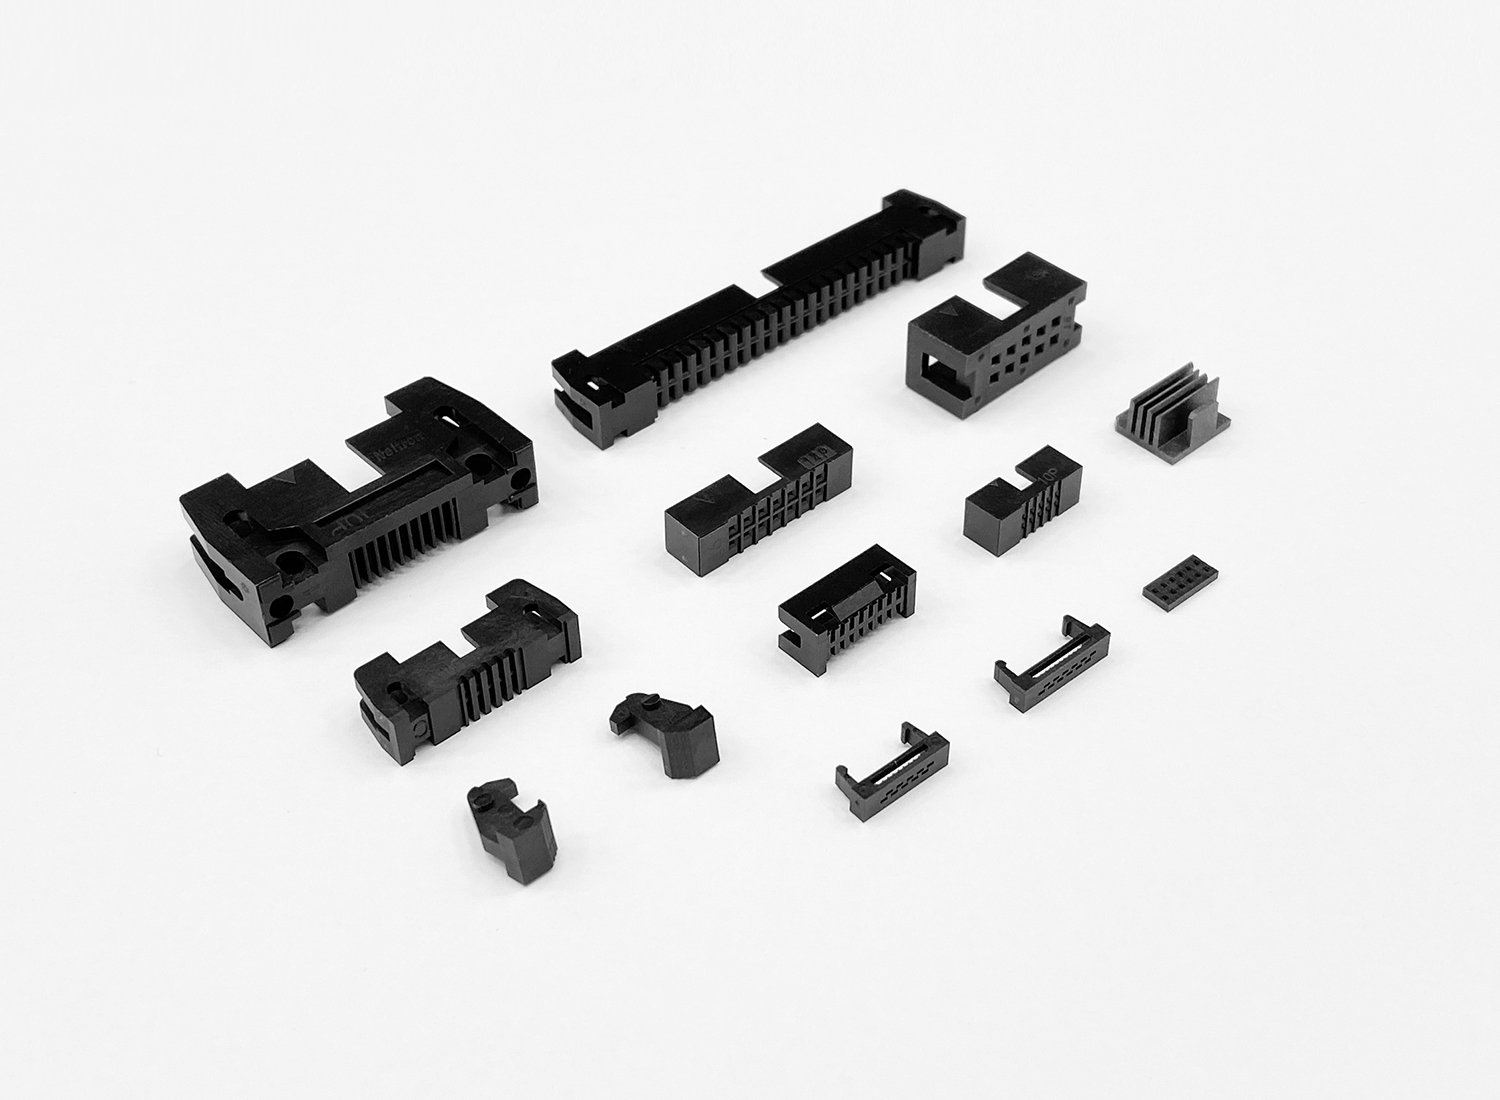
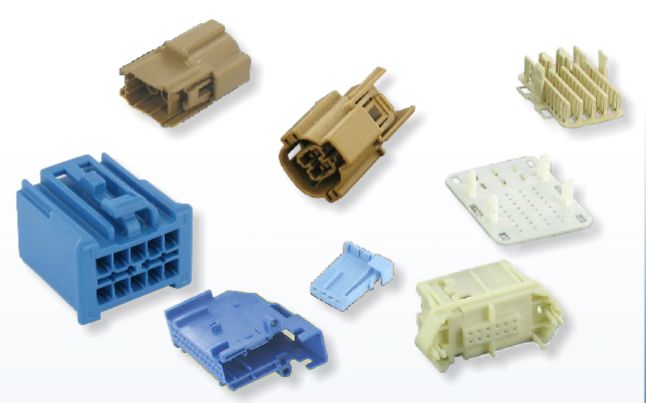
PBT và một số mác PA thường được cân nhắc trong ứng dụng đầu nối hoặc chi tiết kỹ thuật. Tuy nhiên, độ ẩm, kích thước, cơ tính và khả năng chịu nhiệt thay đổi theo grade cũng như điều kiện xử lý.
Nhựa kỹ thuật cao cho môi trường đặc biệt
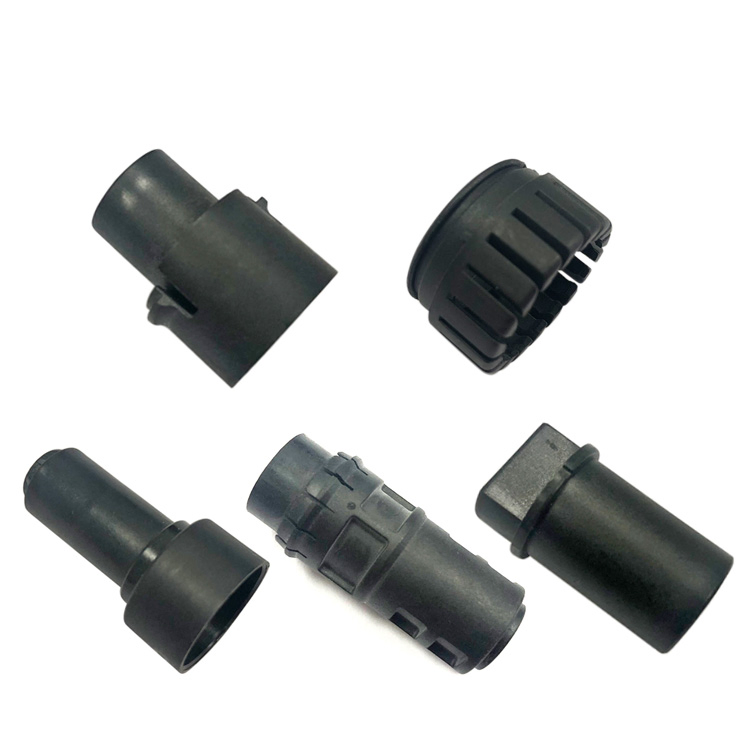
Trong một số ứng dụng nhiệt cao hay hóa chất khắt khe, kỹ sư có thể đánh giá PPS, LCP hoặc nhóm nhựa chuyên dụng. Chi phí và yêu cầu máy/khuôn khi đó cũng thay đổi đáng kể.
4. Thiết kế khuôn cho linh kiện nhựa nhỏ và chính xác
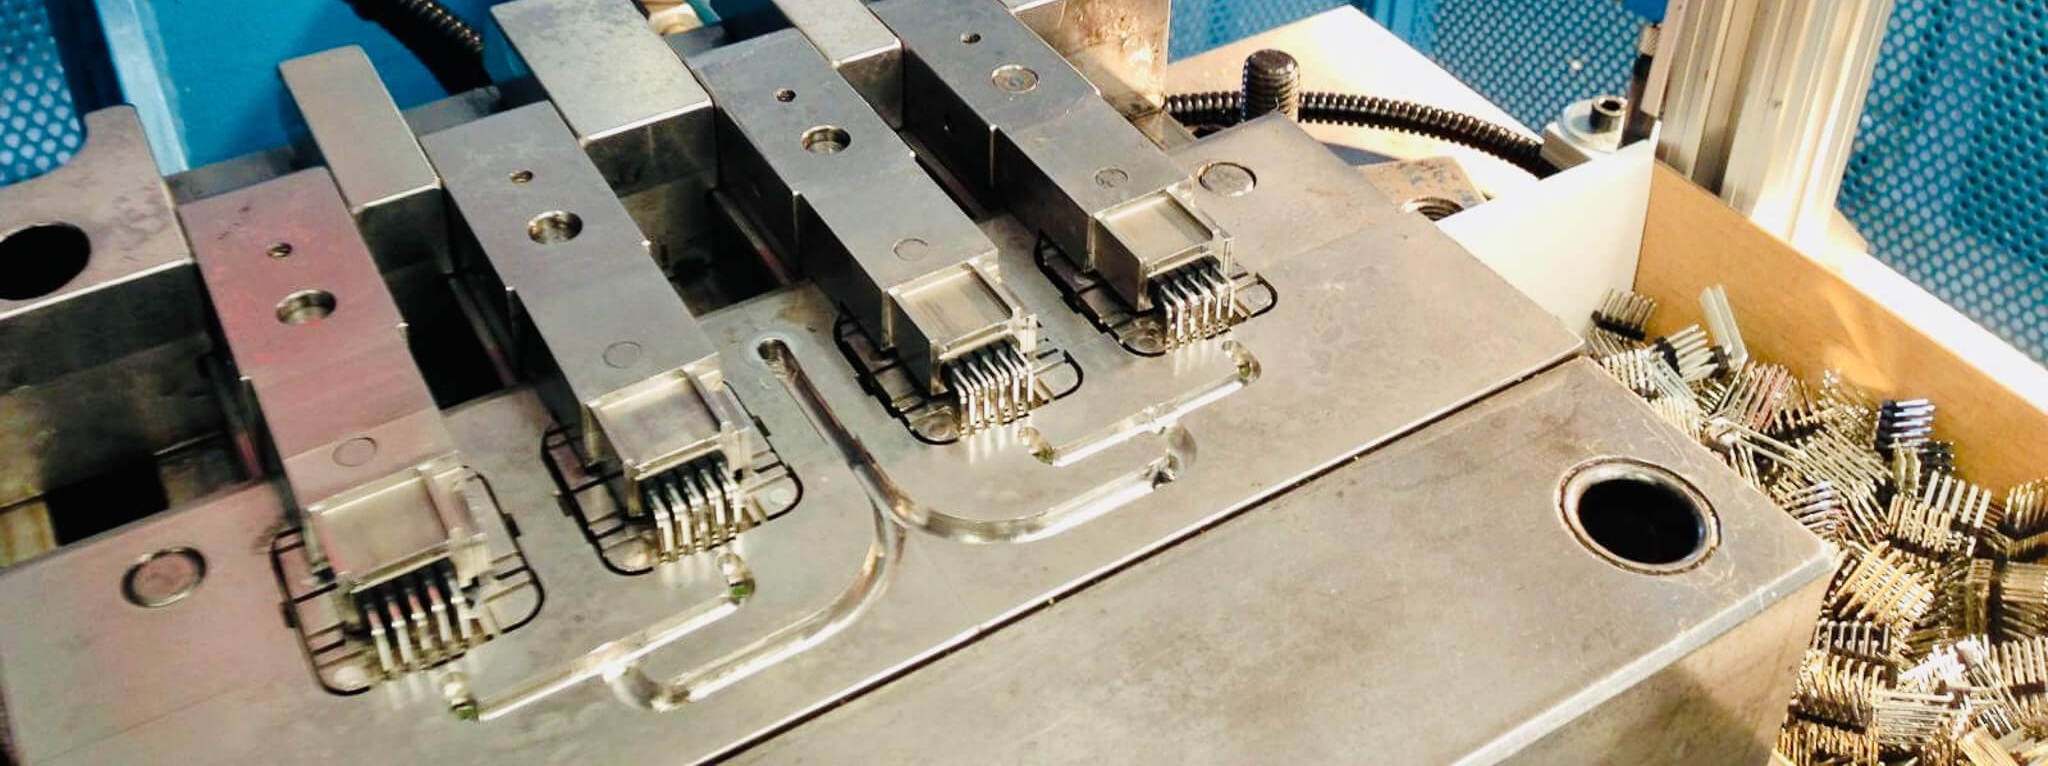
Các gờ rất mỏng, chân nhựa dài hoặc khe hẹp dễ phát sinh thiếu nhựa, cong vênh và biến dạng khi đẩy. Khuôn cần xem xét vị trí cổng phun, thoát khí, làm mát, kết cấu lõi nhỏ và cơ cấu lấy sản phẩm để tránh làm hỏng ngàm.
Nếu một khuôn nhiều lòng tạo nhiều chi tiết cùng lúc, cần kiểm tra chênh lệch giữa các lòng. Chỉ đo một mẫu đạt không đủ chứng minh toàn bộ khuôn ổn định. Khi có kích thước chức năng quan trọng, nên chỉ rõ trên bản vẽ và thống nhất phương pháp đo.
5. Ép chèn kim loại trong sản xuất linh kiện điện tử
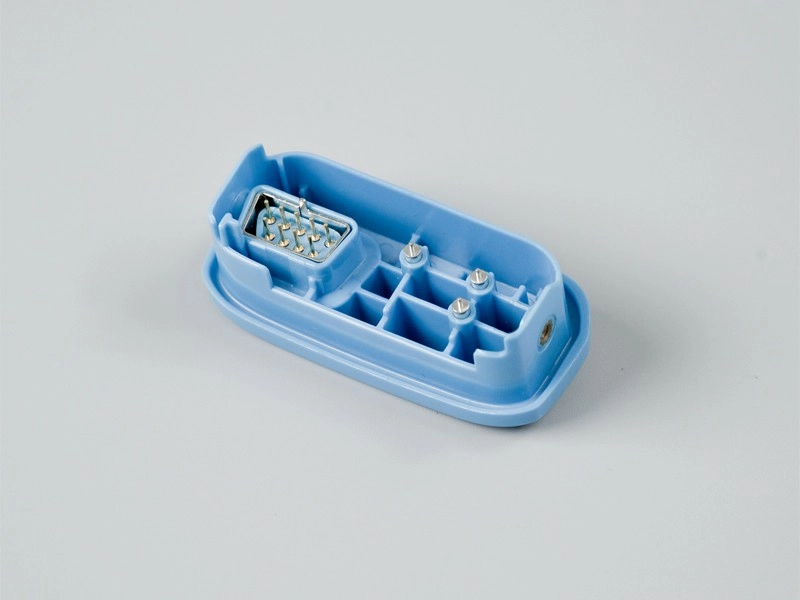
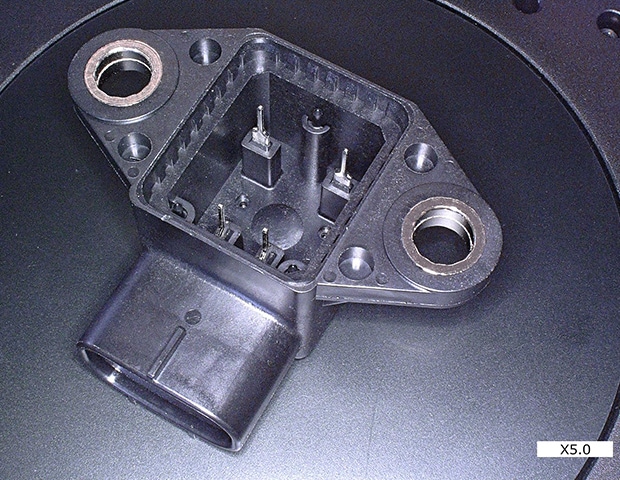
Insert molding là phương pháp đặt sẵn chi tiết chèn — ví dụ chân kim loại hoặc bạc ren — trong khuôn để nhựa bao quanh. Giải pháp này có thể giảm một số bước lắp nhưng cần đánh giá chính xác vị trí insert, độ giữ, nguy cơ dịch chuyển dưới áp lực phun và ảnh hưởng co rút.
Không phải mọi thiết kế insert đều được ép chung trong một công đoạn. Các chi tiết rất nhỏ hoặc yêu cầu chính xác vị trí cao cần đồ gá và quy trình thử mẫu phù hợp.
6. Quy trình OEM sản xuất linh kiện nhựa điện tử
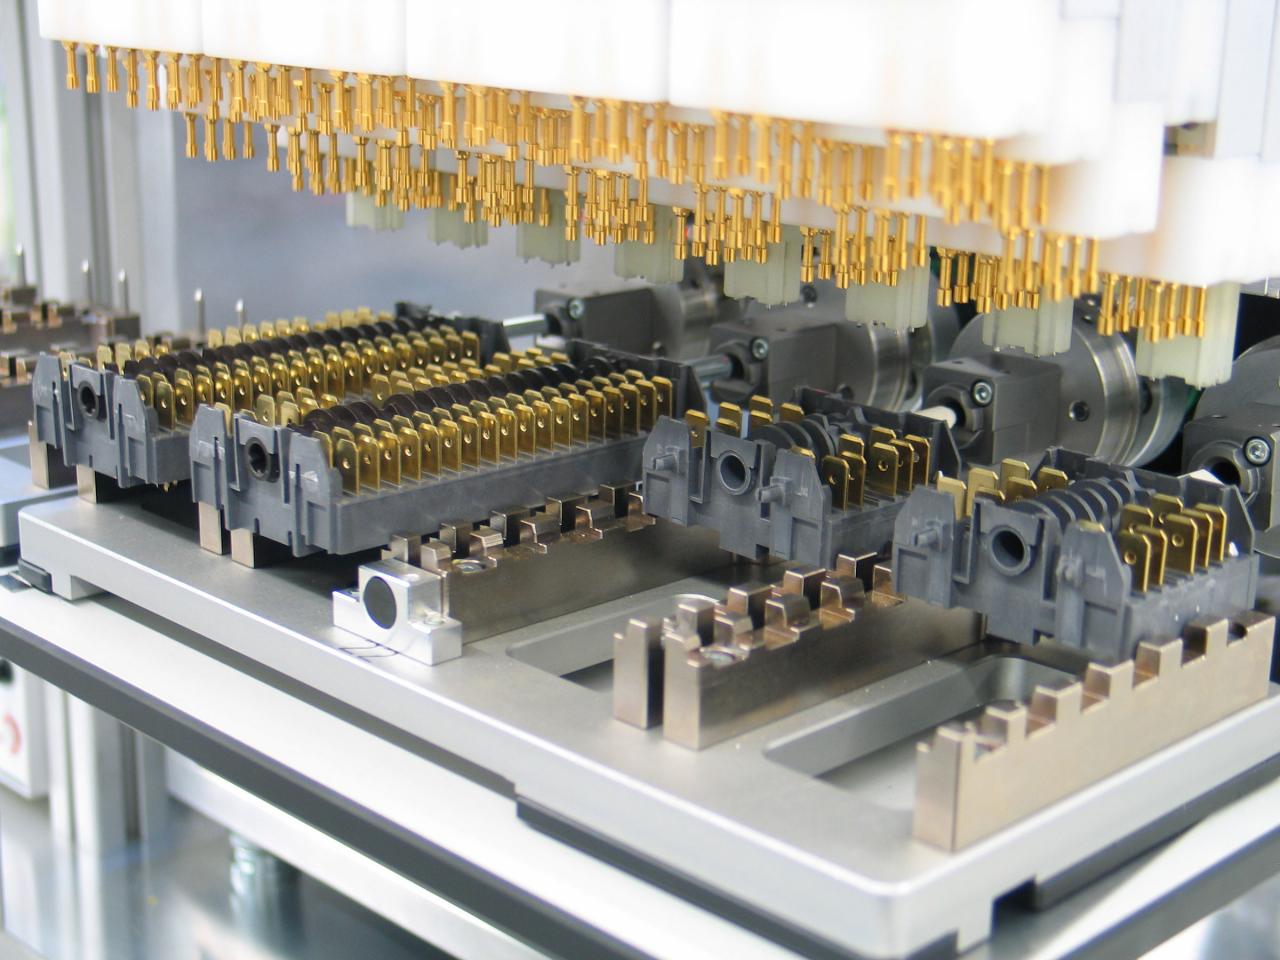
- Tiếp nhận dữ liệu 3D/2D, bản vẽ PCB/cụm lắp và yêu cầu chức năng.
- Xác định resin grade, tiêu chí điện/nhiệt và yêu cầu truy xuất.
- Đánh giá DFM, đường hàn, ba via tại vùng tiếp xúc điện, insert nếu có.
- Thiết kế/chế tạo khuôn, ép thử và đo sản phẩm qua các lòng.
- Thử lắp cụm hoặc thử chức năng theo phương pháp khách hàng duyệt.
- Khóa tiêu chuẩn sản phẩm, triển khai kiểm đầu vào và kiểm trong quá trình.
Với sản phẩm có nhiều biến thể, cần kiểm soát mã phiên bản để tránh dùng nhầm khuôn, màu hoặc grade nhựa giữa các mã hàng.
7. Kiểm soát chất lượng linh kiện nhựa điện tử trước xuất hàng
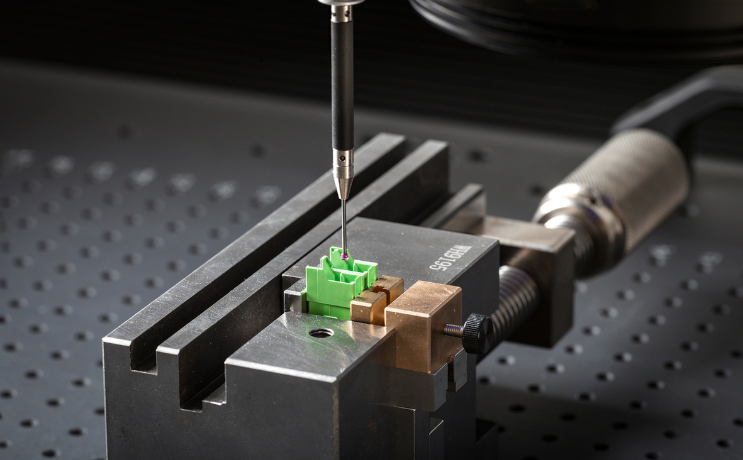
- Đầu vào: xác nhận mã nhựa, lô, màu, tình trạng bao và quy tắc sấy.
- Trong quá trình: mẫu đầu ca, kích thước quan trọng, ngoại quan rãnh nhỏ và ba via.
- Cuối lô: thử lắp với PCB/insert, phân loại mẫu NG và ghi nhận số lượng.
- Thay đổi: lập lại đánh giá khi đổi vật liệu, khuôn, máy hoặc công nghệ có ảnh hưởng tới chức năng.
Bài kiểm soát chất lượng linh kiện nhựa trình bày chi tiết cách lập kế hoạch IQC, IPQC và OQC.
Câu hỏi thường gặp về sản xuất linh kiện nhựa điện tử
Linh kiện nhựa điện tử có nhất thiết phải chống cháy không?
Tùy vị trí và yêu cầu an toàn của thiết bị. Phải xác định tiêu chuẩn áp dụng và cấp vật liệu cụ thể, không suy từ tên polymer.
Có ép nhựa cùng chân kim loại được không?
Có thể áp dụng insert molding nếu hình học, vị trí và yêu cầu giữ insert phù hợp; cần thử mẫu trước khi chốt sản xuất.
Có thể làm từ bản vẽ PCB không?
Bản vẽ PCB là dữ liệu đầu vào tốt nhưng chưa đủ; cần xác định cấu tạo vỏ, dung sai lắp và chức năng.
Vì sao linh kiện nhỏ vẫn cần kiểm soát dung sai?
Vì sai số ở khe, chân định vị hoặc lỗ lắp có thể ảnh hưởng lực lắp và chức năng của toàn cụm.
Nên dùng PBT hay PA cho đầu nối?
Tùy yêu cầu nhiệt, điện, ẩm, cơ học và grade; nên đánh giá bằng datasheet và thử nghiệm cụ thể.
Kết luận
Sản xuất linh kiện nhựa điện tử cần được đánh giá theo công năng, yêu cầu kỹ thuật, sản lượng và điều kiện thực tế của từng dự án. Hãy gửi bản vẽ chi tiết nhựa cùng bản vẽ cụm lắp và tiêu chí điện/nhiệt để đánh giá đúng vật liệu và khuôn. Đừng chỉ dựa vào mức giá hoặc một thông số riêng lẻ để đưa ra quyết định.
Liên hệ tư vấn gia công nhựa
Trao đổi bản vẽ, yêu cầu kỹ thuật và sản lượng với Nhựa Gia Hưng để được tư vấn phương án phù hợp.


